
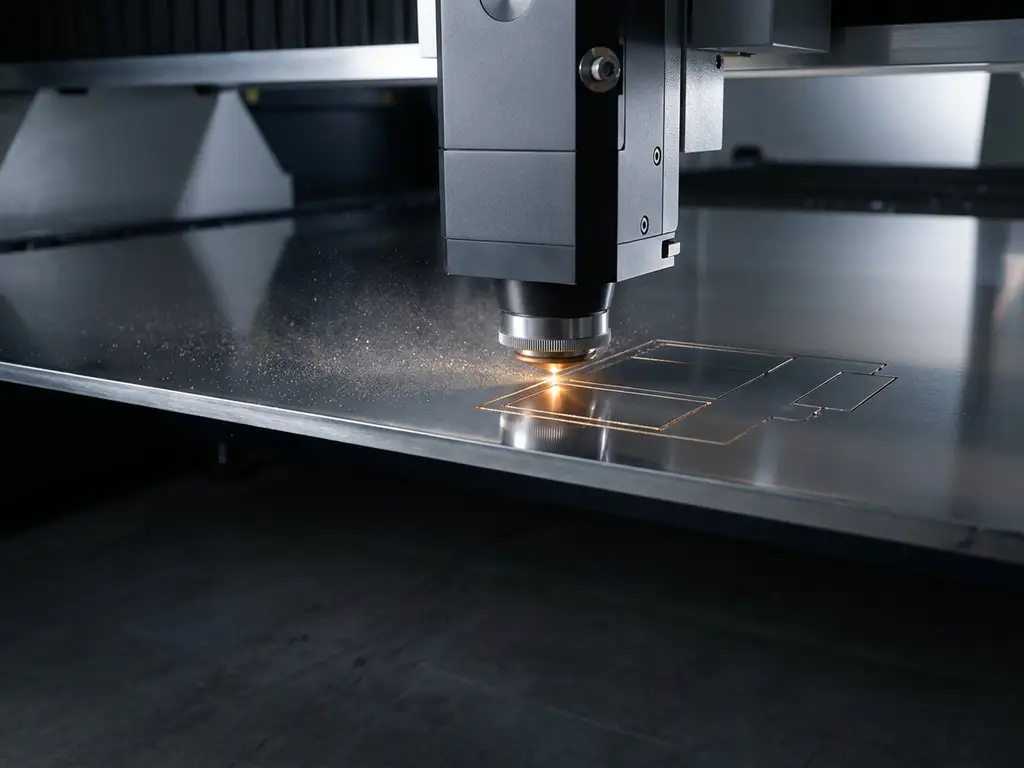
Bedrijven die micron-niveau precisie halen bij fiber lasersnijden werken met hoogwaardige CNC-gestuurde fiberlasers, optimale snijparameters en strikte materiaalbeheersing. In de praktijk liggen maatnauwkeurigheden bij professionele fiber lasersnijders tussen de ±0,05 mm en ±0,1 mm, waarbij gespecialiseerde bedrijven met de juiste machines en ervaring nog dichter bij de theoretische materiaalgrenzen komen. De secties hieronder leggen uit welke factoren precisie bepalen, hoe materiaal de uitkomst beïnvloedt en wanneer nabewerking nodig is.
Welke toleranties haalt fiber lasersnijden in de praktijk?
Bij fiber lasersnijden zijn maatnauwkeurigheden van ±0,05 mm tot ±0,1 mm haalbaar onder gecontroleerde omstandigheden. Op dunne platen van 1 tot 3 mm liggen de toleranties doorgaans aan de krappe kant van dat bereik. Bij dikkere materialen neemt de tolerantiebandbreedte iets toe, maar blijft fiber laser aanzienlijk nauwkeuriger dan plasma- of waterstraalsnijden.
De term “micron-niveau precisie” duikt regelmatig op in de industrie. Strikt genomen betekent dit nauwkeurigheden in de orde van enkele tientallen micrometers (0,01 tot 0,05 mm). Dat niveau is haalbaar met moderne fiberlasers, maar vereist meer dan alleen een goede machine. Stabiele materiaalbevestiging, constante laseroutput en nauwkeurige aspositionering zijn allemaal even belangrijk. Een machine met een positioneernauwkeurigheid van ±0,02 mm levert pas die precisie in het eindproduct als ook het materiaal vlak ligt en de focuspositie correct is ingesteld.
Voor de meeste industriële toepassingen zoals behuizingen, frames, flenzen en constructiedelen is ±0,1 mm ruimschoots voldoende. Voor passende onderdelen, scharnierpunten of onderdelen die direct worden gelast zonder nabewerking, is het verstandig om ±0,05 mm als streefwaarde op te geven.
Wat bepaalt de nauwkeurigheid van een fiber lasersnede?
De nauwkeurigheid van een fiber lasersnede wordt bepaald door vijf samenhangende factoren: de mechanische precisie van de machine, de focusinstelling van de laserstraal, de snijsnelheid, de gaskeuze en -druk, en de kwaliteit van het uitgangsmateriaal. Geen enkele factor werkt onafhankelijk van de andere.
De mechanische nauwkeurigheid van het machineframe en de aandrijving legt de absolute grens vast. Een machine met lineaire aandrijving en glasvezel-encoders haalt structureel betere herhaalbaarheid dan een machine met tandriemaandrijving. Daarnaast speelt de focuspositie een grote rol: een laserstraal die niet scherp op het materiaaloppervlak staat, produceert een bredere snijspleet en ruwe kanten.
Snijsnelheid en gasinstellingen beïnvloeden de warmte-inbreng. Te langzaam snijden vergroot de warmtebeïnvloede zone en veroorzaakt vervorming, zeker bij dunne platen. Te snel snijden leidt tot onvolledige doorsnijding of bramen aan de onderkant. Stikstof als snijgas geeft schone, oxidatievrije snijkanten bij RVS en aluminium, terwijl zuurstof sneller snijdt maar een oxidelaag achterlaat die nabewerking vereist.
Tot slot zijn de platheid en hardheid van het bronmateriaal bepalend. Plaat met eigenspanningen of onvlakheden vervormt tijdens het snijden, wat de maatnauwkeurigheid direct verslechtert.
Hoe verschilt fiber laser precisie per materiaal?
Fiber laser precisie varieert per materiaal doordat elk metaal anders reageert op warmte, laservermogen en snijgas. RVS en aluminium laten de hoogste nauwkeurigheden toe. Constructiestaal is iets minder kritisch maar goed beheersbaar. Cortenstaal, koper en messing vragen specifieke instellingen vanwege hun thermische en reflectieve eigenschappen.
RVS en aluminium
RVS is het referentiemateriaal voor precisie lasersnijden. De combinatie van hoge sterkte en goede thermische geleidbaarheid maakt dat warmte snel wordt afgevoerd, wat vervorming beperkt. Met stikstof als snijgas zijn toleranties van ±0,05 mm op platen tot 6 mm goed haalbaar. Aluminium is zachter en voert warmte nog sneller af, maar is gevoeliger voor bramen bij niet-optimale parameters. Hogere laservermogens en aangepaste focusinstellingen compenseren dit.
Cortenstaal, koper en messing
Cortenstaal gedraagt zich vergelijkbaar met constructiestaal maar vraagt iets meer aandacht voor de warmte-inbreng vanwege de legeringssamenstelling. Koper en messing zijn uitdagender: beide metalen reflecteren laserstraling sterk, wat vroeger problematisch was voor CO2-lasers. Moderne fiberlasers met een kortere golflengte absorberen aanzienlijk beter in koper en messing, maar de parameters moeten nauwkeurig worden afgestemd om smeltvlekken en onregelmatige snijkanten te vermijden. Bij deze materialen is ±0,1 mm een realistischere tolerantie dan ±0,05 mm.
Wanneer is extra nabewerking nodig na lasersnijden?
Extra nabewerking na fiber lasersnijden is nodig wanneer de toepassing een hogere oppervlaktekwaliteit vereist dan het snijproces levert, wanneer maattoleranties strakker zijn dan de machine kan garanderen, of wanneer de snijkant wordt belast door vermoeiing of corrosie. In veel gevallen is nabewerking echter niet nodig.
De meest voorkomende situaties waarbij nabewerking wel nodig is:
- Laskanten: Wanneer lasersnijkanten direct worden gelast, kan een oxidelaag (bij zuurstofsnijden) de laskwaliteit verminderen. Kort ontvetten of licht slijpen lost dit op.
- Passende gaten en assen: Voor H7/h6 passingkwaliteiten is lasersnijden te onnauwkeurig. Boren of ruimen na het snijden is dan de standaard aanpak.
- Decoratieve toepassingen: Architectonische en artistieke onderdelen vragen soms om een gepolijste of geborstelde afwerking die het lasersnijproces niet levert.
- Braamvrije kanten: Bij dunne platen en hoge snijsnelheden kunnen kleine bramen ontstaan aan de onderkant. Ontbramen is snel en goedkoop maar moet worden ingepland.
Bij goed ingestelde fiberlasers met stikstof als snijgas zijn de kanten direct bruikbaar voor de meeste constructietoepassingen. Nabewerking is dan uitzondering, niet regel.
Welk bedrijf levert micron-niveau precisie bij complexe laserprojecten?
Bedrijven die micron-niveau precisie leveren bij complexe laserprojecten combineren geavanceerde machines met diepgaande materiaalkennis en procesbeheersing. De machine alleen is niet genoeg: ervaring met specials, kleine series en enkelstuks maakt het verschil wanneer een project buiten de standaard valt.
De kenmerken van een betrouwbare precisie lasersnijder zijn:
- Hoog vermogen fiberlasers (5 kW en hoger) met grote werkoppervlakken voor lange onderdelen
- CNC-gestuurde machines met aantoonbare positioneernauwkeurigheid
- Brede materiaalexpertise inclusief RVS, aluminium, cortenstaal en speciale legeringen
- Capaciteit voor zowel enkelstuks als kleine series zonder kwaliteitsverlies
- Totaaloplossing: snijden, zetten, walsen en lassen onder één dak
Voor projecten waarbij standaard lasersnijders afhaken, is gespecialiseerde expertise onmisbaar. Complexe geometrieën, grote formaten of ongebruikelijke materialen vragen om een partner die technische uitdagingen omarmt in plaats van afwijst.
Hoe Smolenaers helpt bij fiber lasersnijden met micron-niveau precisie
Wij zijn gespecialiseerd in precies die projecten waarbij standaard oplossingen tekortschieten. Met onze Trumpf L5060 fiberlaser (8 kW) en Nukon fiberlaser (6 kW), beide met een werkoppervlak van 6000 x 2000 mm, leveren wij fiber lasersnijden op micron-niveau voor materialen van dunne folie tot dikke platen. Wat ons onderscheidt:
- Grote formaten: Ons werkoppervlak van 6 x 2 meter is groter dan gangbaar in de markt, ideaal voor lange constructiedelen en architectonische panelen
- Brede materiaalexpertise: Wij verwerken RVS, staal, aluminium, cortenstaal, messing, koper en geblauwde plaat met de juiste parameters per materiaal
- Totaaloplossing onder één dak: Lasersnijden combineren wij direct met zetten, walsen en lassen, wat levertijden verkort en maatafwijkingen door overdrachtsmomenten elimineert
- Focus op specials en enkelstuks: Wij nemen opdrachten aan waar anderen nee zeggen, van industriële precisieonderdelen tot kunstobjecten en architectonische constructies
- 46 jaar vakmanschap: Onze technische kennis en probleemoplossende aanpak zorgen dat ook onconventionele projecten het gewenste resultaat opleveren
Heeft u een project waarbij nauwkeurigheid, formaat of materiaal een uitdaging vormt? Neem contact op en wij denken graag met u mee over de beste aanpak.