
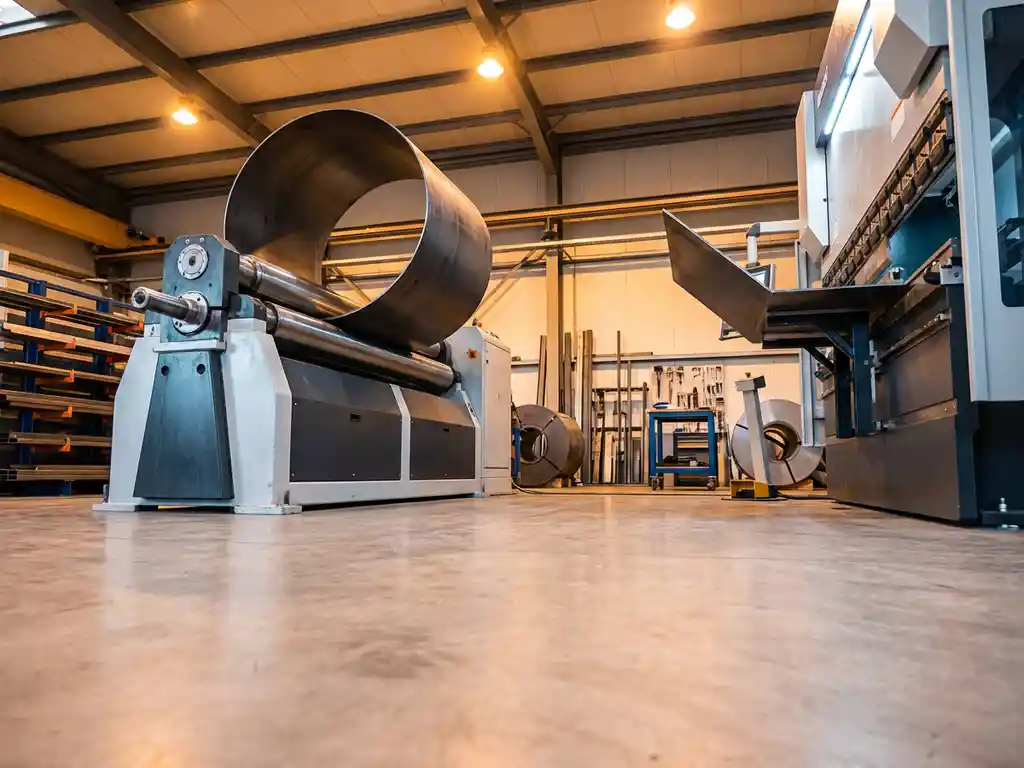
Metaal vormen kan op veel manieren, maar twee technieken staan centraal in de plaatbewerking: walsen en buigen. Beide processen veranderen de vorm van een metalen plaat, maar ze werken fundamenteel anders en zijn geschikt voor verschillende toepassingen. Of je nu cilinders, kokers, scherpe hoeken of vloeiende curves wilt maken, de keuze tussen metaal walsen en metaal buigen bepaalt het eindresultaat.
In dit artikel beantwoorden we de meest gestelde vragen over het verschil tussen walsen en buigen, zodat je precies weet welke techniek past bij jouw project en welke factoren daarbij een rol spelen.
Wat is het verschil tussen walsen en buigen van metaal?
Het verschil tussen walsen en buigen van metaal zit in de manier waarop de vorm tot stand komt. Bij buigen wordt een metalen plaat op één punt of langs één lijn gevouwen tot een scherpe of flauwe hoek. Bij walsen wordt de plaat continu over meerdere rollen geleid, waardoor een vloeiende, gebogen vorm ontstaat, zoals een cilinder of boog.
Buigen is ideaal voor het maken van hoeken, vouwen en geometrische vormen met rechte vlakken. Denk aan een stalen behuizing, een frame of een hoekprofiel. Walsen daarentegen is de aangewezen techniek voor ronde of gebogen vormen waarbij de radius geleidelijk verloopt over de volledige lengte van de plaat. Beide technieken vallen onder plaatbewerking, maar ze vullen elkaar aan in plaats van te concurreren.
Hoe werkt het walsproces bij plaatbewerking?
Bij het walsproces wordt een metalen plaat tussen meerdere rollen door geleid, waarbij de rollen de plaat geleidelijk buigen tot de gewenste vorm. Een 3-rollenwals gebruikt drie rolpunten om de plaat te vormen; een 4-rollenwals voegt een extra rol toe voor meer controle en nauwkeurigheid, zonder dat de plaat opnieuw hoeft te worden omgedraaid.
De rol van de 4-rollenwals
Een 4-rollenwals biedt een belangrijk voordeel: de beginrand en eindrand van de plaat kunnen volledig worden meegenomen in de boog, wat bij een 3-rollenwals moeilijker is. Dit resulteert in een gelijkmatigere kromming over de volledige plaatlengte. Voor het maken van nauwkeurige cilinders, kokers of gebogen constructiedelen is dit een cruciale eigenschap.
Van plaat naar cilinder
Het walsproces verloopt stapsgewijs. Eerst wordt de plaat ingevoerd tussen de rollen. Vervolgens wordt de druk van de rollen geleidelijk opgevoerd terwijl de plaat heen en weer wordt bewogen. Dit herhaalt zich totdat de gewenste radius is bereikt. Bij lange, relatief dunne cilinders is het essentieel dat de roldruk gelijkmatig wordt verdeeld om vervorming of ongelijkmatige wanddiktes te voorkomen.
Wanneer kies je voor walsen en wanneer voor buigen?
De keuze tussen walsen en buigen hangt af van de gewenste vorm. Kies voor walsen als je ronde, cilindrische of boogvormige onderdelen nodig hebt met een continue radius. Kies voor buigen als je scherpe of flauwe hoeken wilt maken op specifieke punten in de plaat, zoals bij frames, profielen of behuizingen.
Praktische vuistregels voor de keuze:
- Cilinders, kokers en buizen: walsen
- Trapbomen en gewalste leuningen: walsen
- Hoekprofielen, frames en panelen: buigen
- Gevelbekleding met vloeiende bogen: walsen
- Constructiedelen met rechte vlakken en hoeken: buigen
- Complexe vormen met zowel hoeken als bogen: een combinatie van beide
In de praktijk worden walsen en buigen regelmatig gecombineerd binnen één project. Een stalen constructie kan gewalste ronde delen bevatten die vervolgens door middel van buigen worden verbonden met hoekige elementen.
Welke materialen zijn geschikt voor walsen en buigen?
De meeste metaalsoorten zijn geschikt voor zowel walsen als buigen, maar de eigenschappen van het materiaal bepalen de aanpak. Staal, RVS, aluminium, cortenstaal, messing en koper kunnen allemaal worden gewalst en gebogen, mits de apparatuur is afgestemd op de hardheid en dikte van het materiaal.
Enkele aandachtspunten per materiaal:
- Staal: Goed te walsen en te buigen, veerkrachtig en voorspelbaar in gedrag
- RVS: Harder dan gewoon staal; vereist meer kracht en een nauwkeurige instelling om krassen of vervorming te voorkomen
- Aluminium: Lichter en zachter, gevoeliger voor scheuren bij te kleine radii; vraagt om een aangepaste rolsnelheid en druk
- Cortenstaal: Vergelijkbaar met staal, maar vraagt aandacht voor de oppervlakteafwerking tijdens het vormen
- Messing en koper: Relatief zacht, goed te vormen, maar gevoelig voor oppervlaktebeschadiging tijdens het walsproces
De plaatdikte speelt ook een grote rol. Dunne platen vragen om een andere instelling dan dikke platen, en de maximale plaatdikte die een machine aankan verschilt per apparaat.
Wat zijn veelgemaakte fouten bij het walsen van metaal?
De meest voorkomende fouten bij het walsen van metaal zijn een ongelijkmatige radius over de plaatlengte, te scherpe eindpunten door onvoldoende voorbereiding van de randen en terugvering die niet is meegerekend in de instelling. Al deze fouten leiden tot maatafwijkingen die herstel of afkeuring van het onderdeel veroorzaken.
Andere veelgemaakte fouten zijn:
- Onvoldoende rekening houden met terugvering van het materiaal na het walsen
- Te hoge roldruk bij dunne platen, waardoor de plaat vervormt of golft
- Slechte uitlijning van de plaat bij het invoeren, wat leidt tot scheve cilinders
- Geen correcte voorbereiding van de randen, waardoor de begin- en eindrand een afwijkende radius hebben
- Verkeerde materiaalkeuze voor de rolbekleding, waardoor gevoelige materialen zoals koper of aluminium worden beschadigd
Preventie begint bij een goede machine-instelling en ervaring met het specifieke materiaal. Een proefwals op een reststrook is bij twijfel altijd aan te raden voordat het definitieve werkstuk wordt gevormd.
Hoe nauwkeurig is CNC-gestuurde zet- en walsapparatuur?
CNC-gestuurde zet- en walsapparatuur biedt een aanzienlijk hogere nauwkeurigheid dan handmatig bediende machines. De computersturing legt de exacte posities, drukken en hoeken vast, waardoor elk onderdeel in een serie identiek wordt geproduceerd. Afwijkingen van minder dan een millimeter zijn haalbaar met goed gekalibreerde CNC-apparatuur.
Bij CNC-zetbanken worden de buighoek en de positie van de buiglijn volledig digitaal aangestuurd. Dit elimineert menselijke meetfouten en maakt het mogelijk complexe buigprogramma’s op te slaan voor herhaalbare productie. Voor kleine series of enkelstuks is dit bijzonder waardevol, omdat de instelling snel en precies kan worden aangepast zonder kwaliteitsverlies.
Bij CNC-walsapparatuur geldt hetzelfde principe: de rolposities en de doorvoersnelheid worden digitaal gecontroleerd, wat zorgt voor een consistente radius over de volledige plaatlengte. Dit is vooral van belang bij lange platen of bij materialen die gevoelig zijn voor kleine drukafwijkingen.
Hoe Smolenaers jouw wals- en buigproject realiseert
Bij Smolenaers beschikken we over een van de meest uitgebreide machineparken in Nederland voor precisieplaatbewerking. Of het nu gaat om walsen, buigen of een combinatie van beide, wij verzorgen het volledige proces onder één dak in Nederweert. Onze aanpak is concreet en gericht op maatwerk:
- Walsen met onze A-klasse CNC 4-rollenwals (4000 x 10 mm), de grootste wals voor plaatwerk in Nederland, voor nauwkeurige cilinders, bogen en gewalste constructiedelen
- Buigen met drie volledig CNC-gestuurde Trumpf V5230-zetbanken met een zetlengte van 4200 mm en een zetkracht van 230 ton
- Verwerking van alle gangbare materialen: staal, RVS, aluminium, cortenstaal, messing, koper en meer
- Maatwerk voor enkelstuks en kleine series, inclusief specials die andere partijen niet oppakken
- Gewalste trapbomen en wenteltrappen op maat, volledig afgestemd op jouw ontwerp en ruimte
- Transport en plaatsing indien gewenst, voor volledige ontzorging
Heb je een project waarvoor walsen, buigen of een combinatie van beide nodig is? Neem contact op met Smolenaers en ontdek wat wij voor jou kunnen betekenen. Kan niet bestaat niet.