
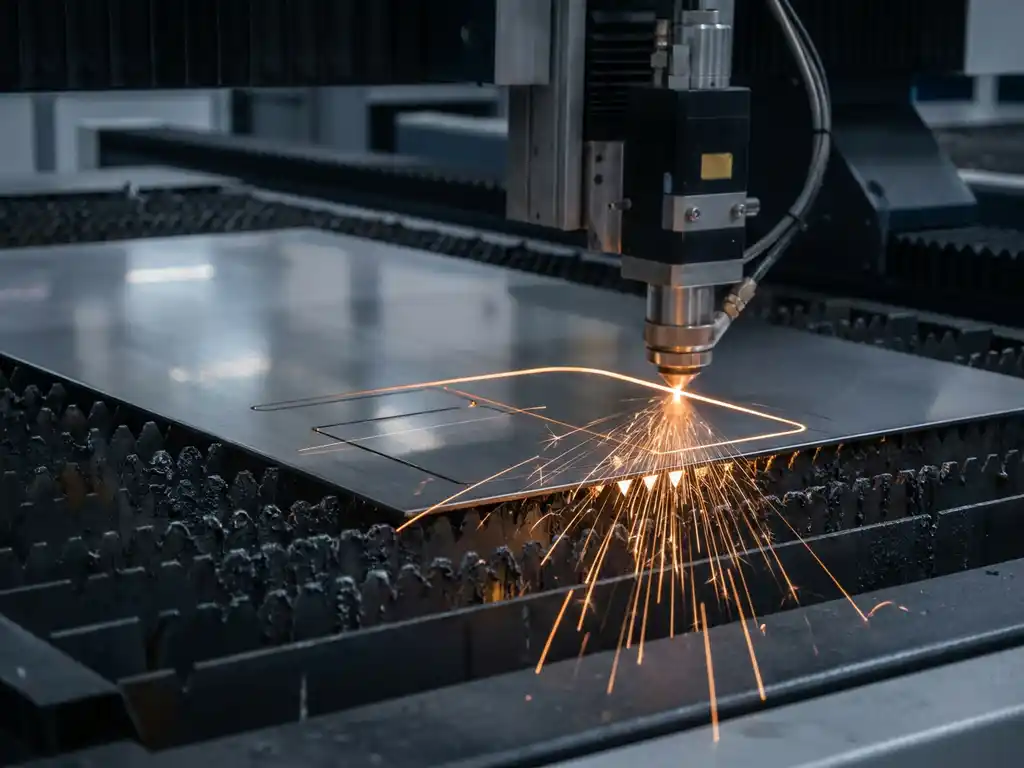
RVS plaat wordt nauwkeurig fiberlasergesneden door een gefocusseerde laserstraal die het materiaal lokaal smelt of verdampt, terwijl een snijgas de smelt uit de snijspleet blaast. De combinatie van vermogen, snelheid en gasdruk bepaalt de precisie en kwaliteit van de snede. In dit artikel beantwoorden we de meest gestelde vragen over fiberlasersnijden van RVS.
Welke laserparameters bepalen de snijkwaliteit van RVS?
De snijkwaliteit van RVS wordt bepaald door vier hoofdparameters: laservermogen, snijsnelheid, focuspositie en snijgasdruk. De balans tussen deze factoren bepaalt of de snijrand glad en oxidevrij uitvalt, of juist ruw en verkleurd. Een kleine afwijking in één parameter kan al leiden tot bramen, ruwheid of thermische beschadiging.
Laservermogen en snijsnelheid werken altijd samen. Een hoger vermogen maakt sneller snijden mogelijk, maar vraagt ook om een hogere gasdruk om de smelt goed af te voeren. De focuspositie, de diepte waarop de laserstraal scherp staat in het materiaal, heeft directe invloed op de breedte van de snijspleet en de ruwheid van de snijrand. Voor dunne RVS plaat wordt de focus doorgaans op het oppervlak geplaatst; bij dikkere plaat iets dieper.
Het snijgas speelt een eigen cruciale rol. Stikstof (N2) wordt het meest gebruikt bij RVS omdat het een oxidatievrije snijrand oplevert. Zuurstof geeft een hogere snijsnelheid maar zorgt voor oxidatie en verkleuring, wat bij RVS vaak ongewenst is. Perslucht is een economisch alternatief voor minder kritische toepassingen, maar levert een mindere randkwaliteit op.
Wat is het verschil tussen fiber laser en CO2 laser bij RVS snijden?
Een fiberlaser heeft een kortere golflengte dan een CO2 laser, waardoor het licht veel efficiënter door metalen zoals RVS wordt geabsorbeerd. Dit maakt fiberlasers sneller, energiezuiniger en preciezer bij het snijden van metalen. CO2 lasers zijn beter geschikt voor niet-metalen materialen zoals hout, acryl en textiel.
Bij RVS snijden presteert een fiberlaser op meerdere vlakken beter. De absorptie van fiberlaserlicht in RVS is ruwweg drie tot vijf keer hoger dan bij CO2 lasers, wat direct resulteert in hogere snijsnelheden bij gelijke plaatdikte. Bovendien zijn fiberlasers onderhoudsarmer omdat ze geen spiegels of gassen nodig hebben voor de laserresonator zelf.
Voor dunne plaat, tot ongeveer 3 mm, is het snelheidsverschil het grootst. Bij dikkere plaat, vanaf 10 mm, verkleint het verschil, maar behoudt de fiberlaser zijn voordeel op het gebied van nauwkeurigheid en bedrijfskosten. De fiber lasersnijden technologie heeft CO2 in de metaalbewerking dan ook grotendeels vervangen.
Hoe dik kan RVS plaat worden gesneden met een fiberlaser?
Met een moderne fiberlaser van 6 tot 8 kW is het praktisch haalbaar om RVS plaat te snijden tot circa 25 mm dik, afhankelijk van de gewenste randkwaliteit en de inzet van het juiste snijgas. Voor productietoepassingen met hoge kwaliteitseisen ligt de praktische grens bij de meeste systemen tussen 15 en 20 mm.
Hogere vermogens maken het mogelijk om ook dikkere platen te snijden, maar de snijsnelheid neemt sterk af en de warmte-inbreng neemt toe. Dit kan leiden tot een bredere warmte-beïnvloede zone en een minder nauwkeurige maatvoering. Voor toepassingen waarbij dikke RVS plaat met hoge precisie gesneden moet worden, is de keuze van het snijgas en de juiste focusinstelling minstens zo belangrijk als het laservermogen.
Wij werken met Trumpf en Nukon fiberlasersystemen van 6 kW en 8 kW, waarmee we RVS platen in gangbare industriële diktes nauwkeurig kunnen snijden op formaten tot 6000 x 2000 mm, formaten die de meeste andere partijen niet aankunnen.
Waarom verkleurt RVS na het lasersnijden en hoe wordt dat voorkomen?
RVS verkleurt na het lasersnijden door oxidatie van het chroomoxide-laagje aan het oppervlak als gevolg van hitte. Wanneer RVS verhit wordt tot boven een bepaalde temperatuur en er zuurstof aanwezig is, ontstaan aanloopkleuren variërend van goudgeel tot blauw en grijs. Dit is een puur thermisch en chemisch verschijnsel.
De meest effectieve manier om verkleuring te voorkomen is het gebruik van stikstof als snijgas. Stikstof verdrijft de zuurstof uit de snijzone volledig, waardoor oxidatie niet kan optreden. Het resultaat is een blanke, oxidevrije snijrand die geen nabewerking vereist voor de meeste toepassingen in de foodindustrie, de architectuur of de medische sector.
Naast de gaskeuze speelt de snijsnelheid een rol. Een te lage snijsnelheid vergroot de warmte-inbreng en daarmee de kans op verkleuring, ook met stikstof. Correct ingestelde parameters zorgen ervoor dat de thermisch beïnvloede zone zo klein mogelijk blijft, wat zowel de esthetiek als de corrosiebestendigheid van de snijrand ten goede komt.
Welke RVS soorten zijn geschikt voor fiber lasersnijden?
De meest gangbare RVS soorten voor fiberlasersnijden zijn austenitisch RVS zoals 304 en 316, en ferritisch RVS zoals 430. Deze soorten worden het meest toegepast in de industrie en zijn goed te snijden met fiberlasers. Duplex en hooggelegeerde RVS soorten zijn ook snijbaar, maar vragen om specifieke parameterinstellingen.
- RVS 304 (1.4301): De meest gebruikte soort, geschikt voor een breed scala aan toepassingen, uitstekend snijbaar met fiberlaser.
- RVS 316 (1.4401): Bevat molybdeen voor betere corrosiebestendigheid, iets taaier dan 304 maar goed te snijden.
- RVS 430 (ferritisch): Magnetisch en goedkoper dan austenitisch RVS, goed snijbaar en minder gevoelig voor warmtevervorming.
- Duplex RVS (bijv. 2205): Hoge sterkte en corrosiebestendigheid, vergt nauwkeurige parameterinstelling vanwege de hogere hardheid.
De keuze voor een specifieke RVS soort hangt af van de toepassing, het gewenste oppervlak en de omgeving waarin het eindproduct gebruikt wordt. Voor toepassingen in de foodindustrie of buitenomgeving wordt 316 sterk aanbevolen vanwege de hogere corrosiebestendigheid.
Hoe wordt maatnauwkeurigheid gewaarborgd bij het snijden van grote RVS platen?
Maatnauwkeurigheid bij grote RVS platen wordt gewaarborgd door een combinatie van een stabiele machineopbouw, nauwkeurige plaatopspanning, thermische compensatie en een goed gekalibreerd CNC-aansturingssysteem. Hoe groter de plaat, hoe meer factoren invloed hebben op de uiteindelijke maatnauwkeurigheid.
Grote platen zijn gevoelig voor thermische uitzetting tijdens het snijproces. Professionele lasersystemen compenseren dit automatisch via de CNC-besturing, maar de volgorde van snijden speelt ook een rol. Door slim te programmeren, met name door binnencontouren voor buitencontouren te snijden en warmte gelijkmatig over de plaat te verdelen, wordt vervorming geminimaliseerd.
De plaatopspanning op de snijmachine is een tweede kritische factor. Een vlak en stabiel ligvlak voorkomt dat de plaat tijdens het snijden beweegt of doorbuigt, wat direct de maatnauwkeurigheid beïnvloedt. Moderne fiberlasers met wisseltafels, zoals wij gebruiken op formaten tot 6000 x 2000 mm, zijn ontworpen om grote platen vlak en stabiel te houden gedurende het volledige snijproces.
Hoe Smolenaers helpt met nauwkeurig fiber lasersnijden van RVS
Bij Smolenaers combineren we ruim 46 jaar vakmanschap met de nieuwste fiberlasertechnologie voor precisiesnijwerk in RVS en andere metalen. Of het nu gaat om enkelstuks, kleine series of complexe vormen die elders worden afgewezen, wij nemen de uitdaging aan. Dit is wat we bieden:
- Groot formaat capaciteit: Onze Trumpf L5060 (8 kW) en Nukon (6 kW) fiberlasers snijden platen tot 6000 x 2000 mm, groter dan de meeste aanbieders in de markt.
- Brede materiaalkennis: We verwerken RVS 304, 316, duplex, maar ook aluminium, cortenstaal, koper en messing met dezelfde precisie.
- Totaaloplossing onder één dak: Lasersnijden combineren we naadloos met zetten, walsen en lassen, zodat complete producten bij ons worden afgerond.
- Maatwerkgerichte aanpak: Specials en enkelstuks zijn ons specialisme. Geen standaardwerk, maar oplossingen die precies passen bij uw tekening en toepassing.
- Oxidevrije snijranden: We werken standaard met stikstof als snijgas bij RVS voor een blanke, nabewerking-vrije snijrand waar dat gewenst is.
Wil je weten wat wij voor jouw project kunnen betekenen? Neem contact op met ons team en bespreek de mogelijkheden. Kan niet bestaat niet.