
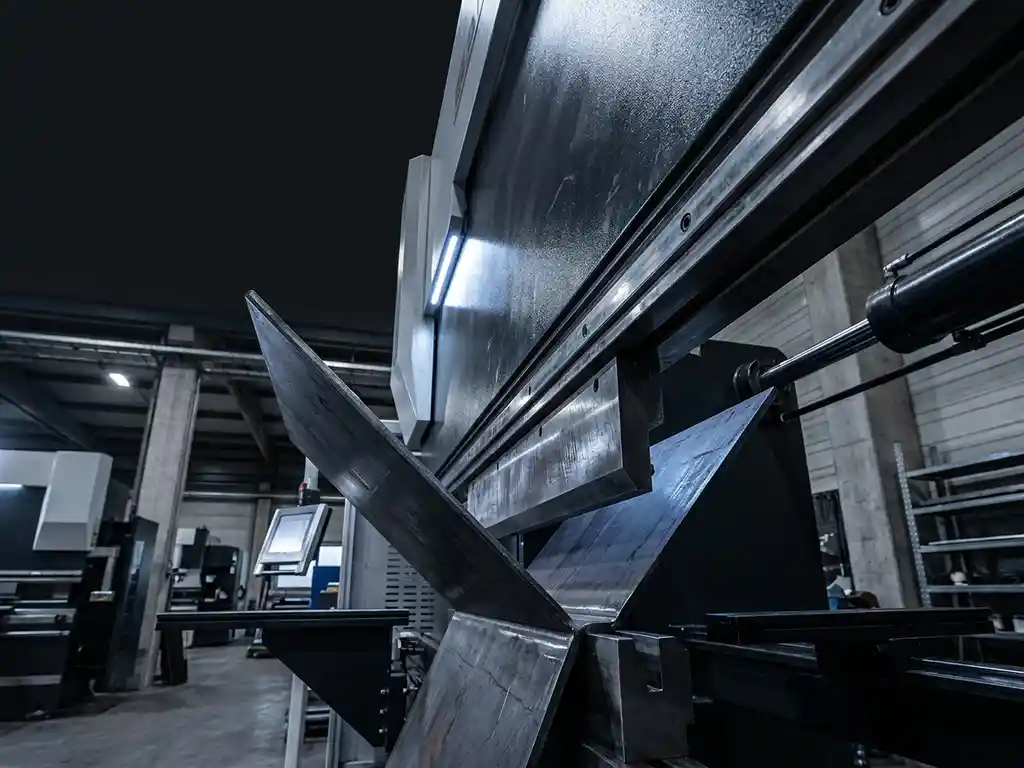
Complex zetwerk wordt uitgevoerd door een zorgvuldige combinatie van materiaalkennis, buigvolgordeplanning en nauwkeurige CNC-sturing. De sleutel ligt in het vooraf doordenken van elke buiging: welke volgorde is haalbaar zonder dat eerder gezette kanten de machine blokkeren, en welk materiaal vraagt welke aanpak? Voor wie met meervoudige kantbewerkingen werkt, is dit een vakgebied op zich. In dit artikel beantwoorden we de meest gestelde vragen over complex zetwerk, van materiaalkeuze tot de rol van handmatig vakmanschap.
Welke factoren bepalen de complexiteit van zetwerk?
De complexiteit van zetwerk wordt bepaald door vier hoofdfactoren: het aantal buigingen, de geometrie van het eindproduct, de materiaaleigenschappen en de toegankelijkheid van de kantbank tijdens het zetproces. Hoe meer buigingen een product heeft, en hoe nauwer de toleranties, hoe complexer de uitvoering wordt.
Concreet spelen de volgende elementen een rol:
- Aantal en hoeken van buigingen: Producten met veel opeenvolgende buigingen vereisen een doordachte volgorde om botsingen met de machine te voorkomen.
- Plaatdikte en materiaalsoort: Dikkere platen vereisen meer tonnage en vertonen meer terugvering, wat de maatvoering bemoeilijkt.
- Vrije ruimte rondom het werkstuk: Lange of brede producten kunnen de bewegingsvrijheid in de machine beperken.
- Toleranties: Hoe kleiner de toegestane maatafwijking, hoe meer voorbereiding en controle nodig zijn.
Bij enkelstuks en kleine series neemt de complexiteit nog verder toe, omdat er geen ruimte is voor een inloopproces. Elke buiging moet meteen goed zijn.
Hoe wordt de juiste volgorde van buigingen bepaald?
De buigvolgorde wordt bepaald door achterwaarts te redeneren vanuit de eindvorm: welke buigingen blokkeren later de toegang tot andere kanten? De vuistregel is om de meest beperkende buigingen als laatste uit te voeren, zodat het werkstuk zo lang mogelijk vlak en hanteerbaar blijft.
In de praktijk betekent dit dat een ervaren zetwerker of CNC-programmeur eerst de eindgeometrie analyseert en vervolgens stap voor stap bepaalt welke buiging het werkstuk het meest beperkt. Buigingen die een gesloten of half-gesloten profiel vormen, worden bijna altijd als laatste gezet.
Moderne software voor kantbankprogrammering simuleert de volledige buigvolgorde visueel, zodat botsingen tussen werkstuk en machine al in de ontwerpfase zichtbaar worden. Dit bespaart tijd en materiaal, zeker bij complexe profielen met meerdere vlakken.
Welke materialen zijn het moeilijkst te zetten en waarom?
RVS en hoogsterk staal zijn doorgaans de moeilijkste materialen om te zetten, vanwege hun hoge terugvering en gevoeligheid voor oppervlaktebeschadiging. Aluminium vraagt dan weer extra aandacht vanwege scheurrisico bij strakke buigradii, afhankelijk van de legering en het walsprofiel.
Elk materiaal stelt zijn eigen eisen:
- RVS: Hoge terugvering vereist overbuigen om de gewenste hoek te bereiken. Oppervlaktebescherming tijdens het zetten is essentieel om krassen te voorkomen.
- Hoog-sterk staal: Vereist aanzienlijk meer tonnage en heeft een grotere minimale buigradius om scheuren te vermijden.
- Aluminium: Gevoelig voor scheurvorming langs de walsrichting. De buigrichting ten opzichte van de walsrichting van de plaat is bepalend voor het resultaat.
- Cortenstaal: Gedraagt zich vergelijkbaar met constructiestaal, maar vraagt aandacht voor de oxidelaag die bij bewerking kan afbladeren.
- Koper en messing: Relatief zacht, maar gevoelig voor vervorming en oppervlaktebeschadiging bij onjuiste gereedschapkeuze.
Wat is het verschil tussen luchtbuigen en bodemzetten?
Bij luchtbuigen raakt de plaat alleen de zijkanten van de matrijs en niet de bodem, waardoor de buighoek wordt bepaald door de indrukdiepte van de stempel. Bij bodemzetten wordt de plaat volledig tegen de bodem van de matrijs gedrukt, wat een nauwkeurigere en meer reproduceerbare hoek oplevert, maar aanzienlijk meer tonnage vereist.
Luchtbuigen is de meest toegepaste methode in moderne kantbankprocessen. Het biedt flexibiliteit: met één stel gereedschappen zijn meerdere hoeken realiseerbaar door simpelweg de indrukdiepte aan te passen. Het nadeel is dat terugvering per materiaal en plaatdikte verschilt, wat kalibratie vereist.
Bodemzetten levert een hogere maatnauwkeurigheid en minder terugvering op, maar is minder flexibel en belast de machine zwaarder. Het wordt ingezet wanneer de toleranties zo krap zijn dat luchtbuigen onvoldoende consistentie biedt, of wanneer scherpe, goed gedefinieerde hoeken vereist zijn in dikkere materialen.
Hoe zorgt CNC-sturing voor precisie bij complex zetwerk?
CNC-sturing zorgt voor precisie bij complex zetwerk door de stempeldiepte, aanslagpositie en buigvolgorde digitaal te programmeren en reproduceerbaar uit te voeren. Elke parameter wordt opgeslagen in een programma, zodat herhaalbaarheid gegarandeerd is, ook bij meerdere werkstukken of toekomstige herbestellingen.
Moderne CNC-kantbanken meten tijdens het zetten actief de hoek terug via hoekmeetsystemen in de matrijs of via lasermeting. Dit maakt het mogelijk om in real time bij te sturen op terugvering, zonder dat de operator handmatig moet meten en corrigeren. Het resultaat is een consistent product, zelfs bij materialen met variabele eigenschappen.
Voor complexe producten met meerdere buigingen biedt CNC-sturing ook de mogelijkheid om de achterstoppers per stap individueel te positioneren. Zo kan elk referentiepunt van het werkstuk nauwkeurig worden gepositioneerd ten opzichte van het gereedschap, ook wanneer de geometrie van de plaat na elke buiging verandert. Onze drie Trumpf kantbanken met een zetlengte van 4200 mm en 230 ton zettonnage zijn volledig CNC-gestuurd, wat deze precisie bij lange en zware werkstukken mogelijk maakt.
Wanneer is handmatig vakmanschap onmisbaar naast CNC-technologie?
Handmatig vakmanschap is onmisbaar bij enkelstuks, prototypes en producten waarbij de geometrie zo complex is dat geen enkel programma de volledige uitvoering kan voorspellen. Een ervaren zetwerker herkent wanneer een werkstuk dreigt te vervormen, past de greep aan en corrigeert subtiel, iets wat een machine niet zelfstandig kan beoordelen.
Concreet zijn er situaties waarin menselijk inzicht het verschil maakt:
- Unieke geometrieën: Bij producten die voor het eerst worden gemaakt, ontbreekt referentiemateriaal. De operator moet op basis van ervaring inschatten hoe het materiaal zich gedraagt.
- Grote werkstukken: Zware of lange platen vereisen dat de operator het werkstuk actief ondersteunt en begeleidt tijdens het buigen, om doorzakken en vervorming te voorkomen.
- Visuele kwaliteitscontrole: Na elke buiging beoordeelt een vakman de hoek, de positie en het oppervlak. Kleine afwijkingen worden direct herkend en gecorrigeerd.
- Probleemoplossing: Wanneer een programma in de praktijk niet het verwachte resultaat geeft, is het de operator die analyseert wat er misgaat en een oplossing bedenkt.
CNC-technologie en vakmanschap versterken elkaar. De machine voert nauwkeurig en reproduceerbaar uit; de vakman bewaakt het proces, interpreteert afwijkingen en neemt beslissingen die buiten het programma vallen.
Hoe Smolenaers helpt bij complex zetwerk
Wij zijn gespecialiseerd in precies die opdrachten waarbij standaardoplossingen tekort schieten. Met drie volledig CNC-gestuurde Trumpf kantbanken met een zetlengte van 4200 mm en 230 ton zettonnage voeren wij meervoudige kantbewerkingen uit in uiteenlopende materialen, van RVS en aluminium tot cortenstaal, koper en messing. Wat ons onderscheidt:
- Capaciteit voor lange werkstukken tot 4200 mm zetlengte, groter dan wat gangbaar is in de markt
- Ervaring met enkelstuks en kleine series, inclusief complexe geometrieën die elders worden afgewezen
- Combinatie van lasersnijden, zetten, walsen en lassen onder één dak, voor een volledig productieproces zonder onnodige schakels
- 46 jaar vakkennis, ingezet op projecten in de industrie, bouw, architectuur en kunst
- Probleemoplossende aanpak: “Kan niet bestaat niet” is geen slogan, maar de manier waarop wij werken
Heeft u een zetwerkopdracht die technisch veeleisend is of waarbij u eerder nee te horen heeft gekregen? Neem contact op en wij denken graag met u mee over de beste aanpak.