
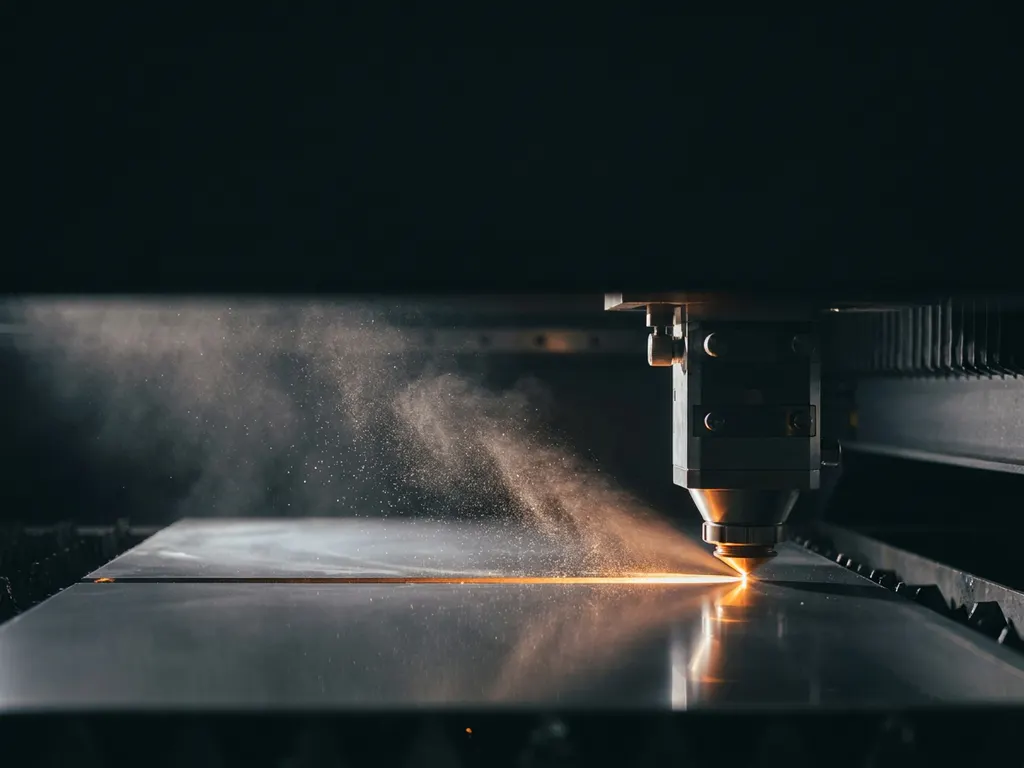
Speciale metalen zoals roestvrij staal, aluminium, koper, messing en cortenstaal worden met fiber lasersnijden gesneden door gebruik te maken van een krachtige laserstraal die via een glasvezelkabel wordt geleid en het materiaal plaatselijk verhit tot het smelt- of verdampingspunt. Fiber lasers zijn bijzonder geschikt voor geleidende en reflecterende metalen omdat hun golflengte beter door deze materialen wordt geabsorbeerd dan bij oudere CO2-technologie. In dit artikel beantwoorden we de meest gestelde vragen over fiber lasersnijden van speciale metalen.
Welke speciale metalen zijn geschikt voor fiber lasersnijden?
Fiber lasersnijden is geschikt voor een breed scala aan speciale metalen, waaronder roestvrij staal (RVS), aluminium, koper, messing, titanium, cortenstaal en geblauwde plaat. De technologie werkt bijzonder goed op geleidende metalen omdat de korte golflengte van een fiber laser efficiënt door deze materialen wordt geabsorbeerd, wat resulteert in schone snijvlakken en minimale warmte-inbreng.
Elk materiaal stelt specifieke eisen aan het snijproces:
- RVS: Snijdt uitstekend met stikstof als procesgas, waardoor oxidatie wordt voorkomen en een blanke snijrand ontstaat.
- Aluminium: Vereist hoog laservermogen vanwege de hoge thermische geleidbaarheid, maar levert bij de juiste instellingen strakke resultaten op.
- Koper en messing: Zijn reflecterend en stellen extra eisen aan de laser, maar moderne fiber lasers met voldoende vermogen snijden deze materialen betrouwbaar.
- Cortenstaal: Wordt veel gebruikt in architectuur en buitentoepassingen; fiber lasersnijden geeft hier precieze contouren zonder de weerlaag te beschadigen.
- Titanium: Vraagt om inert procesgas zoals argon om oxidatie te voorkomen, maar is goed maakbaar met fiber technologie.
De materiaaldikte speelt ook een rol: fiber lasers zijn ideaal voor dunne tot middelzware platen en verliezen relatief aan efficiëntie bij zeer dikke secties ten opzichte van plasma- of waterstraalsnijden.
Hoe verschilt fiber lasersnijden van CO2-lasersnijden voor speciale metalen?
Het grootste verschil tussen fiber lasersnijden en CO2-lasersnijden voor speciale metalen zit in de golflengte van de laserstraal. Fiber lasers werken op circa 1 micrometer, terwijl CO2-lasers rond de 10 micrometer werken. Metalen absorberen de kortere golflengte van fiber lasers veel beter, wat leidt tot hogere snijsnelheden, lager energieverbruik en betere resultaten op reflecterende materialen.
Concreet betekent dit voor de praktijk:
- Snelheid: Fiber lasers snijden dunne metaalplaten tot vijf keer sneller dan vergelijkbare CO2-systemen.
- Energieverbruik: Fiber technologie is aanzienlijk energiezuiniger, wat bijdraagt aan lagere productiekosten.
- Onderhoud: Geen spiegels of gaslasers die regelmatig vervangen moeten worden; de glasvezelgeleiding is robuust en betrouwbaar.
- Reflecterende metalen: CO2-lasers hebben moeite met koper en messing vanwege terugkaatsing; moderne fiber lasers zijn hier veel beter op berekend.
- Nauwkeurigheid: De kleinere focusvlek van een fiber laser maakt fijnere details en scherpere contouren mogelijk.
Voor dikke staalplaten boven circa 20 mm kan een CO2-laser in specifieke situaties nog steeds een rol spelen, maar voor de meeste toepassingen met speciale metalen is fiber lasersnijden de modernere en efficiëntere keuze. Meer technische achtergrond over de werking vind je op onze fiber lasersnijden wiki.
Waarom is laservermogen belangrijk bij het snijden van dikkere platen?
Laservermogen bepaalt direct hoe diep en hoe snel een fiber laser door metaal kan snijden. Bij dikkere platen is meer vermogen nodig om voldoende energie in het materiaal te brengen om een volledige doorsnijding te realiseren zonder dat de snijrand verbrandt of ruw wordt. Onvoldoende vermogen leidt tot onvolledige sneden, slakvormig materiaal aan de onderzijde of overmatige warmte-inbreng.
Een praktisch voorbeeld: een 3 kW fiber laser snijdt RVS doorgaans tot circa 10 mm efficiënt, terwijl een 6 kW systeem dezelfde kwaliteit levert op platen tot 20 mm of meer, afhankelijk van het materiaal. Bij aluminium liggen de grenzen iets anders vanwege de hogere thermische geleidbaarheid.
Hoog vermogen biedt ook voordelen bij dunne platen: de snijsnelheid neemt toe, wat de cyclustijd verkort en de productiviteit verhoogt. Dit is met name relevant bij grote series of grote plaatformaten. Wij werken met Trumpf en Nukon systemen van 6 kW op een werkbereik van 6 bij 2 meter, waarmee we ook grote en dikke opdrachten aan kunnen zonder concessies te doen aan precisie.
Wat zijn de uitdagingen bij het lasersnijden van reflecterende metalen?
De grootste uitdaging bij het fiber lasersnijden van reflecterende metalen zoals koper, messing en aluminium is dat deze materialen een groot deel van de laserenergie terugkaatsen. Bij oudere of minder krachtige lasersystemen kan die terugkaatsing de laser zelf beschadigen. Moderne fiber lasers zijn uitgerust met beschermingsystemen die terugkaatsing opvangen, maar het vraagt om de juiste instellingen en ervaring.
Naast reflectie spelen nog andere factoren een rol:
- Hoge thermische geleidbaarheid: Koper en aluminium geleiden warmte snel weg van het snijpunt, waardoor meer energie nodig is om het materiaal lokaal te smelten.
- Oxidatiegevoeligheid: Aluminium vormt snel een oxidelaag die de snijkwaliteit kan beïnvloeden; stikstof als procesgas helpt dit te voorkomen.
- Materiaaldikte: Reflecterende metalen zijn het meest uitdagend bij grotere diktes; dunne platen zijn relatief goed te snijden met moderne systemen.
- Oppervlaktebehandeling: Gepolijst of hoogglanzend materiaal reflecteert meer dan mat of gebeitst materiaal, wat aanpassingen in de snijparameters vereist.
Met de juiste combinatie van laservermogen, procesgas en snijparameters zijn reflecterende metalen prima te verwerken. Het vergt echter meer vakkennis dan het snijden van staal of RVS.
Welke nabewerking is nodig na het fiber lasersnijden van speciale metalen?
Na het fiber lasersnijden van speciale metalen is de benodigde nabewerking afhankelijk van het materiaal, het gebruikte procesgas en de eindtoepassing. In veel gevallen is de snijrand direct bruikbaar, maar voor technische of esthetische toepassingen zijn aanvullende stappen gebruikelijk.
De meest voorkomende nabewerkingen zijn:
- Ontbramen: Snijkanten kunnen kleine bramen bevatten, met name aan de onderzijde van de plaat. Handmatig of machinaal ontbramen zorgt voor een veilige en afgewerkte rand.
- Beitsen of passiveren (RVS): Om de corrosieweerstand te herstellen na de warmte-inbreng van het snijproces, wordt RVS vaak gebeitst of gepassiveerd.
- Reinigen: Aluminium en koper kunnen aanloopkleuren of oxidatieresten vertonen die weggepolijst of chemisch verwijderd worden.
- Zetten of walsen: Wanneer het gelasersneden onderdeel verder gevormd moet worden, volgt buigen of walsen als volgende processtap.
- Lassen: Voor constructieve toepassingen worden de gesneden delen vervolgens samengevoegd via lassen, waarna eventueel nabehandeling van de lasnaad volgt.
- Oppervlaktebehandeling: Poedercoaten, verzinken, anodiseren of borstelen afhankelijk van het materiaal en de gewenste eindafwerking.
Bij cortenstaal en geblauwde plaat is nabewerking juist minimaal: de karakteristieke oppervlaktestructuur is onderdeel van het ontwerp en mag niet worden aangetast.
Wanneer is fiber lasersnijden de beste keuze voor maatwerk metaalprojecten?
Fiber lasersnijden is de beste keuze voor maatwerk metaalprojecten wanneer nauwkeurigheid, complexe vormen, kleine series of enkelstuks centraal staan. De technologie maakt het mogelijk om zonder gereedschapskosten direct vanuit een digitaal ontwerp te produceren, wat het ideaal maakt voor prototypes, unieke constructies en architectonische toepassingen.
Fiber lasersnijden scoort bijzonder goed in de volgende situaties:
- Complexe contouren en fijne details die met andere technieken niet of moeilijk te realiseren zijn.
- Kleine series en enkelstuks waarbij het maken van mallen of ponsstempels niet economisch is.
- Materialen zoals RVS, aluminium of cortenstaal waarbij snijkwaliteit en een nette rand essentieel zijn.
- Projecten met strakke toleranties, waarbij afwijkingen in de orde van tienden van millimeters niet acceptabel zijn.
- Grote plaatformaten die gangbare machines overstijgen, zoals platen van 6 bij 2 meter.
Voor zeer dikke platen boven 25 mm of voor materialen als hardox en Duplex-staal kan waterstraalsnijden of plasma een aanvulling zijn. Maar voor de meeste maatwerk metaalprojecten biedt fiber lasersnijden de beste combinatie van snelheid, precisie en flexibiliteit.
Hoe Smolenaers helpt met fiber lasersnijden van speciale metalen
Wij zijn gespecialiseerd in het fiber lasersnijden van bijzondere en veeleisende materialen, van RVS en aluminium tot cortenstaal, koper, messing en geblauwde plaat. Onze aanpak is gericht op maatwerk: specials, kleine series en enkelstuks zijn precies de projecten waar wij voor staan.
Wat wij bieden:
- Fiber lasersnijden met Trumpf en Nukon systemen van 6 kW op een werkbereik van 6 bij 2 meter, groter dan gangbaar in de markt.
- Micron-niveau precisie in materialen variërend van dunne folie tot dikke platen.
- Totaaloplossingen onder één dak: lasersnijden, zetten, walsen en lassen worden intern gecombineerd.
- Kennis van speciale materialen en hun specifieke snijvereisten, opgebouwd in meer dan 46 jaar vakmanschap.
- Begeleiding van ontwerp tot eindproduct, inclusief advies over materiaalsoort, nabewerking en maatvoering.
Heeft u een project waarbij standaard oplossingen niet volstaan? Neem contact op en wij denken graag met u mee over de beste aanpak voor uw specifieke situatie.