
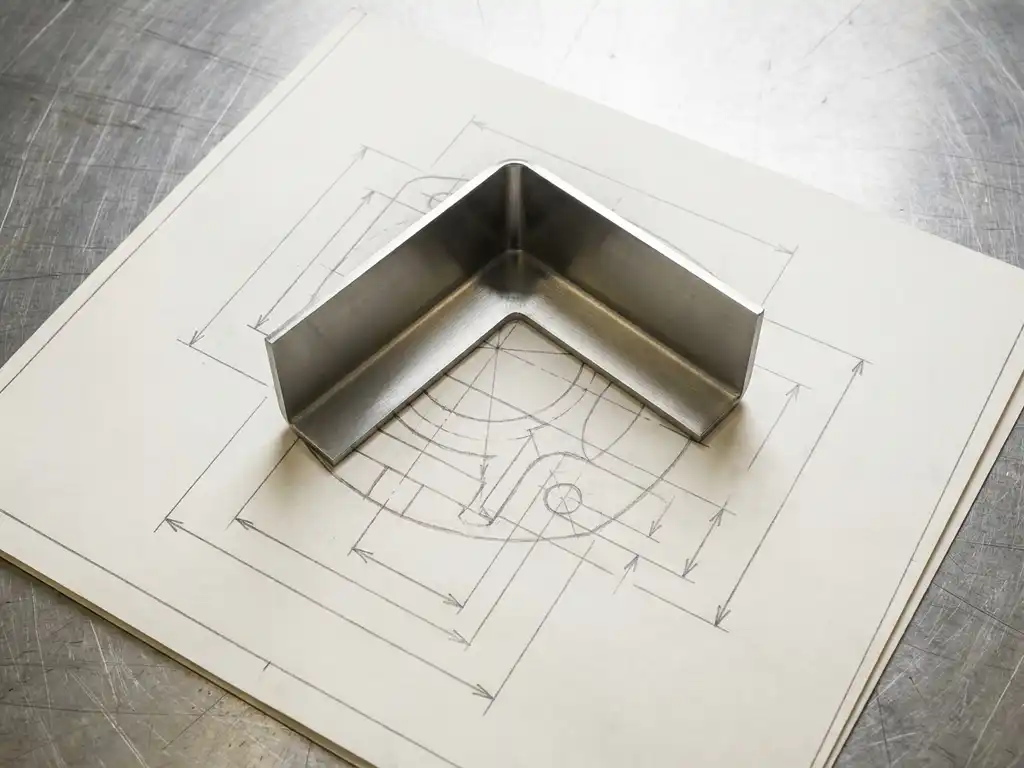
Zetwerk laten maken op basis van een tekening doe je door een gedetailleerde maattekening aan te leveren bij een plaatbewerkingsbedrijf, bij voorkeur als DXF- of STEP-bestand met alle relevante kantinformatie. Het bedrijf berekent vervolgens de ontvouwing, programmeert de kantbank en buigt de plaat nauwkeurig naar de gewenste vorm. Hoe meer informatie de tekening bevat, hoe soepeler en sneller het proces verloopt.
In dit artikel beantwoorden we de meest gestelde vragen rondom zetwerk: van wat een goede tekening moet bevatten tot hoe je uiteindelijk het afgewerkte product ontvangt.
Welke informatie moet een tekening voor zetwerk bevatten?
Een tekening voor zetwerk moet minimaal de buitenmaten, materiaalsoort, plaatdikte, kanthoeken en kantradii bevatten. Zonder deze gegevens kan een kantbankoperator de ontvouwing niet correct berekenen, wat leidt tot maatafwijkingen in het eindproduct.
Goede zetwerktekeningen bevatten de volgende elementen:
- Buitenmaten van het eindproduct in 2D en bij voorkeur ook een 3D-weergave
- Materiaalsoort en plaatdikte, bijvoorbeeld RVS 304 van 2 mm of staal S235 van 3 mm
- Kanthoeken per kantlijn, inclusief de richting van de kant (naar boven of naar beneden)
- Binnenradius of buitenradius per kant, want dit beïnvloedt de ontvouwing
- Toleranties als het onderdeel maatnauwkeurig moet passen in een groter geheel
- Oppervlaktebehandeling of bewerkingen na het zetten, zoals lassen of coaten
Hoe vollediger de tekening, hoe minder terugkoppeling nodig is voor offerte en productie. Ontbrekende informatie leidt altijd tot vertraging.
Welk bestandsformaat is geschikt voor zetwerk aanvragen?
Voor zetwerk zijn DXF en DWG de meest gebruikte 2D-formaten voor de ontvouwde plaat, terwijl STEP en IGES de voorkeur hebben voor 3D-modellen. Een STEP-bestand geeft de meeste informatie mee en maakt het eenvoudiger om kantinformatie automatisch uit te lezen.
Heb je alleen een PDF of papieren tekening? Dat kan in veel gevallen ook als startpunt dienen, maar het verhoogt de kans op interpretatiefouten en verlengt de doorlooptijd. Een DXF van de ontvouwde plaat is ideaal omdat de kantbankoperator dit bestand direct kan inlezen in de CAM-software van de kantbank.
Gebruik je een 3D-CAD-pakket zoals SolidWorks, Inventor of Fusion 360? Exporteer dan altijd zowel het STEP-bestand als een maatgetekende PDF. De combinatie geeft de producent het meeste houvast bij het programmeren van de kantbank.
Hoe wordt een vlakke plaat omgezet naar een zetdeel?
Een vlakke plaat wordt omgezet naar een zetdeel via een berekende ontvouwing: de software berekent hoe groot de vlakke plaat moet zijn zodat het eindproduct na het kanten exact de juiste maten heeft. Die ontvouwing houdt rekening met de materiaalrek die ontstaat bij het buigen.
Het proces verloopt stap voor stap:
- Ontvouwing berekenen op basis van materiaal, dikte, radius en hoek
- Lasersnijden of watersnijden van de vlakke plaat op de juiste ontvouwmaat
- Programma opstellen voor de kantbank met de juiste gereedschapsselectie
- Kanten in de juiste volgorde, want de volgorde bepaalt of een onderdeel nog in de kantbank past
- Meten en controleren na elke kritische kantbewerking
De volgorde van kanten is een vakkundige beslissing. Bij complexe profielen met meerdere kanten moet de operator nauwkeurig plannen welke kant als eerste wordt gezet, zodat het werkstuk niet botst met het gereedschap of de machine.
Wat bepaalt de prijs van zetwerk op maat?
De prijs van zetwerk op maat wordt bepaald door het aantal kanten, de plaatdikte, het materiaal, de vereiste nauwkeurigheid en de seriegrootte. Meer kanten en dikkere platen vragen meer tijd en zwaarder gereedschap, wat de kostprijs verhoogt.
De belangrijkste kostenfactoren op een rij:
- Aantal kantbewerkingen per stuk: elke extra kant kost extra tijd
- Materiaalsoort: RVS en aluminium vragen andere gereedschappen en instellingen dan constructiestaal
- Plaatdikte: dikkere platen vereisen zwaardere machines en meer tonnage
- Seriegrootte: de insteltijd wordt verdeeld over het aantal stuks, dus enkelstuks zijn relatief duurder
- Toleranties: nauwe toleranties vragen meer controle en eventueel tussenmetingen
- Nabewerking: lassen, slijpen of coaten na het zetten verhoogt de totaalprijs
Voor kleine series en enkelstuks geldt dat de insteltijd een groot deel van de prijs bepaalt. Toch zijn er bedrijven die zich juist op dit segment richten en hierin efficiënt werken.
Wanneer is walsen een beter alternatief dan zetten?
Walsen is een beter alternatief dan zetten wanneer een onderdeel een gebogen of cilindrische vorm moet krijgen zonder rechte kantlijnen. Zetten maakt hoekige vouwen, walsen maakt vloeiende rondingen. Voor buizen, kokers, bogen en cilindrische constructies is walsen de aangewezen methode.
Gebruik walsen wanneer:
- De vorm een continue ronding of een volledige cilinder vereist
- De radius groter is dan wat met kantgereedschap haalbaar is
- Het onderdeel een kegelvorm of conische sectie heeft
- Grote plaatformaten verwerkt moeten worden waarbij zetten onpraktisch is
Zetten is de betere keuze voor onderdelen met scherpe hoeken, L-profielen, U-profielen en complexe meervoudige kantbewerkingen. In de praktijk worden walsen en zetten ook gecombineerd, bijvoorbeeld bij constructies die deels recht en deels rond zijn.
Hoe verloopt het proces van tekening tot geleverd zetwerk?
Het proces van tekening tot geleverd zetwerk verloopt via vijf fasen: tekening aanleveren, offerte ontvangen, productie plannen, fabriceren en leveren. De doorlooptijd hangt af van de complexiteit, het materiaal en de bezetting van het productiebedrijf.
Een typisch traject ziet er zo uit:
- Aanvraag indienen met tekening en specificaties
- Offerte ontvangen op basis van materiaal, bewerkingstijd en seriegrootte
- Akkoord geven waarna de order in productie wordt gepland
- Materiaal inkopen en snijden op de juiste ontvouwmaat
- Kanten en controleren op de kantbank
- Eventuele nabewerking zoals lassen, slijpen of oppervlaktebehandeling
- Levering of afhalen van het afgewerkte onderdeel
Voor enkelstuks en kleine series is het belangrijk om zo volledig mogelijke informatie mee te sturen bij de eerste aanvraag. Hoe minder vragen er gesteld hoeven te worden, hoe sneller de offerte en de productie op gang komen.
Hoe wij helpen met zetwerk op maat
Bij Smolenaers verzorgen we het volledige zetwerkproces onder één dak, van lasersnijden en kanten tot lassen en levering. Onze drie Trumpf V5230 kantbanken met een zetlengte van 4200 mm en 230 ton zettonnage geven ons de capaciteit voor zowel kleine enkelstuks als complexere meervoudige kantbewerkingen in staal, RVS, aluminium, cortenstaal en andere materialen.
Wat wij bieden voor zetwerk op basis van een tekening:
- Verwerking van DXF, STEP en PDF-tekeningen
- Nauwkeurige ontvouwberekening en gereedschapsselectie
- Kantbewerkingen met hoekcontrole voor functionele en esthetische toepassingen
- Combinatie van lasersnijden, zetten en lassen in eigen huis
- Specialisatie in enkelstuks, specials en kleine series
- Transport en plaatsing indien gewenst
Heb je een tekening klaar of wil je eerst overleggen over de mogelijkheden? Neem contact op en we kijken samen wat haalbaar is.