
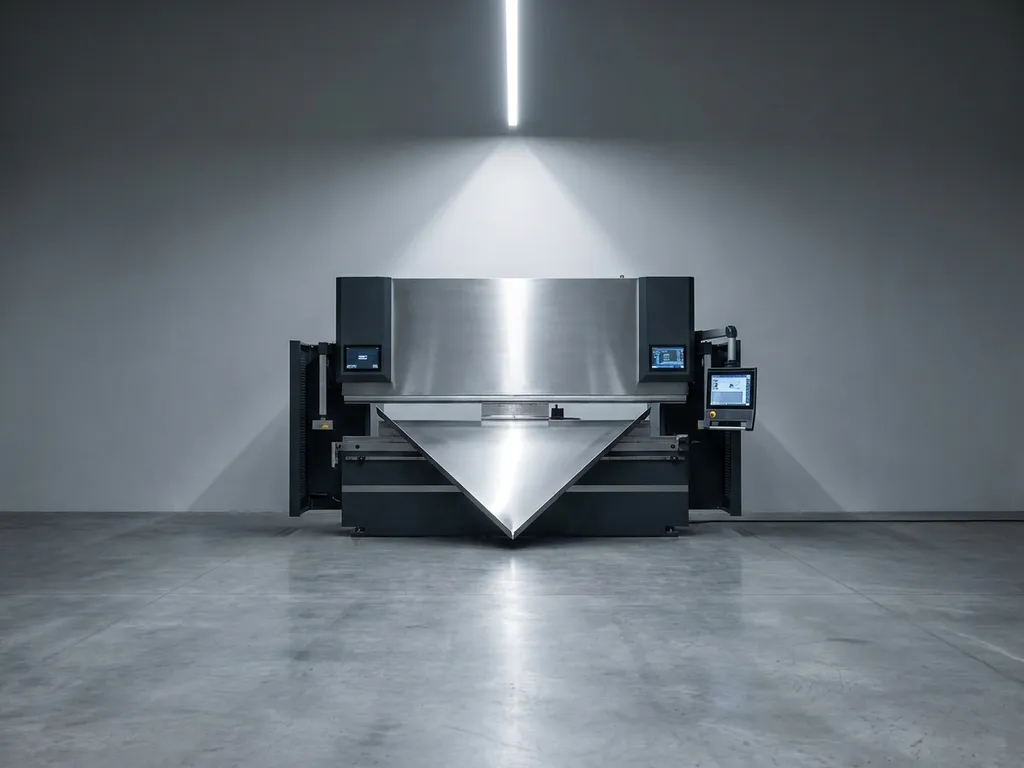
RVS zetten op maat doe je door bij een gespecialiseerd zetbedrijf een technische tekening of maatvoering aan te leveren, waarna de plaat met een CNC-kantbank in de gewenste hoeken en vormen wordt gebogen. Het resultaat is een nauwkeurig gevormd onderdeel dat exact aansluit op jouw toepassing, zonder lassen of extra bewerkingen waar dat niet nodig is. In dit artikel beantwoorden we de meest gestelde vragen over RVS zetwerk, van materiaalkeuze tot het aanleveren van je tekening.
Welke materiaaldikte is geschikt voor RVS zetten?
Voor RVS zetwerk zijn materiaaldiktes van 0,5 mm tot circa 12 mm gangbaar, afhankelijk van het type kantbank en de beschikbare zettonnage. Dunne platen vanaf 0,5 mm worden gebruikt voor precisieonderdelen en behuizingen, terwijl dikkere platen tot 8 of 10 mm vaker voorkomen bij constructieve toepassingen. De maximale dikte die haalbaar is, hangt direct af van de zettonnage en de zetlengte van de machine.
Bij het bepalen van de juiste dikte speel je altijd in op twee factoren: de mechanische belasting die het eindproduct moet kunnen dragen, en de buigradius die bij die dikte technisch haalbaar is. RVS heeft een hogere terugvering dan regulier staal, wat betekent dat de machine de hoek iets verder moet zetten dan het gewenste eindresultaat. Een ervaren zetbedrijf houdt hier automatisch rekening mee in de programmering van de kantbank.
Hoe verloopt het zetproces bij maatwerk RVS-onderdelen?
Het zetproces bij maatwerk RVS-onderdelen start met het omzetten van jouw tekening naar een CNC-programma voor de kantbank. Vervolgens wordt de gesneden of gezaagde plaat stap voor stap in de juiste volgorde gebogen, waarbij elke kant of hoek nauwkeurig wordt gecontroleerd. Bij complexe producten met meerdere kanten bepaalt de volgorde van de bewerkingen het uiteindelijke resultaat.
Een goed zetproces verloopt in de volgende stappen:
- Technische tekening omzetten naar een zetprogramma met correcte buigradii en terugvering
- Materiaal op maat snijden (vaak via lasersnijden) zodat de uitslag exact klopt
- Instellen van de kantbank met de juiste matrijs en stempel voor de betreffende dikte en hoek
- Zetten in de juiste volgorde, van binnenste kanten naar buitenste kanten
- Tussentijdse hoekcontrole om maatafwijkingen te corrigeren
- Eindcontrole op maatvoering en vlakheid
Bij precisie kantwerk is de volgorde van de bewerkingen minstens zo belangrijk als de machine zelf. Een verkeerde volgorde kan ertoe leiden dat een plaat halverwege het proces niet meer in de kantbank past, wat leidt tot uitval of herwerk.
Wat is het verschil tussen walsen en zetten van RVS?
Zetten vormt een plaat in scherpe, hoekige vouwen via een kantbank, terwijl walsen een plaat geleidelijk omvormt tot een gebogen of cilindrische vorm via een walsproces. Beide technieken bewerken RVS-plaat, maar ze produceren fundamenteel andere geometrieën en worden ingezet voor verschillende toepassingen.
Zetten is de aangewezen methode wanneer je rechte vouwen, L-profielen, U-profielen, bakken of frames nodig hebt. De kantbank duwt de plaat met een stempel in een matrijs en creëert zo een scherpe of licht afgeronde vouw op een exacte positie. Walsen daarentegen is de juiste keuze voor ronde vormen: buizen, cilinders, kegels of gebogen panelen. Een walsproces brengt de plaat geleidelijk in een boog door hem meerdere malen door rollen te voeren.
In de praktijk worden beide technieken regelmatig gecombineerd. Een cilindrische behuizing kan gewalst worden, waarna de flenzen of aansluitingen via zetwerk worden aangebracht. Voor complexe constructies is het dan ook een voordeel als een bedrijf beide bewerkingen in huis heeft.
Welke RVS-soorten zijn het meest geschikt voor zetwerk?
De meest gebruikte RVS-soorten voor zetwerk zijn 304 (ook wel 1.4301) en 316 (1.4401). RVS 304 is de standaardkeuze voor de meeste industriële en architectonische toepassingen vanwege de goede bewerkbaarheid en corrosiebestendigheid. RVS 316 bevat molybdeen en biedt een hogere weerstand tegen zuren en chloriden, en wordt daarom vaker ingezet in de foodindustrie en maritieme omgevingen.
Beide soorten zijn goed zetbaar, maar er zijn wel praktische verschillen waar je rekening mee moet houden:
- Terugvering: RVS heeft meer terugvering dan mild staal, wat betekent dat de machine verder moet zetten dan de gewenste eindhoek
- Oppervlakteafwerking: Geschuurd of gepolijst RVS vereist extra aandacht om krassen tijdens het zetproces te voorkomen
- Duplex RVS: Soorten als 2205 zijn sterker maar minder goed vervormbaar en vragen om specifieke machine-instellingen en ruimere buigradii
Voor decoratieve toepassingen zoals gevelbekleding of meubilair wordt ook gewerkt met geborsteld of spiegelgepolijst RVS, waarbij de matrijzen en stempels bekleed of beschermd moeten zijn om het oppervlak niet te beschadigen.
Hoe lever ik mijn tekening of maatvoering aan voor RVS zetwerk?
De meest praktische manier om een tekening aan te leveren voor RVS zetwerk is een DXF- of DWG-bestand van de uitslag, aangevuld met een PDF met de bemaatte zijaanzichten en de gewenste hoeken. Een goede aanlevering bevat de materiaalsoort, dikte, oppervlakteafwerking en eventuele toleranties. Hoe vollediger de informatie, hoe sneller en nauwkeuriger een offerte en productie mogelijk zijn.
Als je geen technische tekening hebt maar wel een bestaand product wilt namaken of een idee wilt uitwerken, is een schets met maten vaak voldoende als startpunt. Een ervaren zetbedrijf kan op basis daarvan een uitslag berekenen en een productietekening opstellen. Houd er rekening mee dat de uitslag van een gebogen product altijd iets afwijkt van de opengeklapte maat, omdat het materiaal bij het buigen iets uitrekt aan de buitenzijde.
Praktische tips voor een goede aanlevering:
- Vermeld altijd de materiaalsoort en dikte in de tekening of begeleidende mail
- Geef de gewenste buigradius aan, of laat het zetbedrijf de standaardradius voor de betreffende dikte toepassen
- Markeer in de tekening welke kanten naar binnen of buiten lopen bij het eindproduct
- Geef toleranties aan wanneer het onderdeel moet passen op een bestaande constructie
- Voeg een 3D-model of referentiefoto toe als de geometrie complex is
Waar moet ik op letten bij het kiezen van een RVS zetbedrijf?
Bij het kiezen van een RVS zetbedrijf zijn machinecapaciteit, materiaalkennis en ervaring met maatwerk de drie belangrijkste criteria. Een bedrijf met CNC-gestuurde kantbanken, voldoende zettonnage voor jouw materiaaldikte en aantoonbare ervaring met RVS biedt de meeste garantie op een nauwkeurig eindresultaat. Vraag altijd naar referentieprojecten of voorbeelden van vergelijkbare opdrachten.
Naast de technische capaciteit zijn er nog andere factoren die het verschil maken:
- Zetlengte: Controleer of de kantbank lang genoeg is voor jouw onderdeel; standaard kantbanken gaan tot 2000 of 3000 mm, maar voor langere producten heb je een machine met 4000 mm of meer nodig
- Combinatie van bewerkingen: Een bedrijf dat ook lasersnijden en lassen in huis heeft, kan de volledige productieketen verzorgen en voorkomt maatafwijkingen door overdracht tussen bedrijven
- Ervaring met specials: Voor enkelstuks of kleine series heb je een partner nodig die bereid is om maatwerk te programmeren en niet alleen voor grote series werkt
- Communicatie: Een goed zetbedrijf denkt mee over de maakbaarheid van jouw ontwerp en geeft proactief advies over optimalisaties
Hoe wij helpen met RVS zetwerk op maat
Wij verzorgen bij Smolenaers RVS zetwerk van begin tot eind, van het omzetten van jouw tekening tot het opleveren van het eindproduct. Met drie volledig CNC-gestuurde Trumpf kantbanken met een zetlengte van 4200 mm en een zettonnage van 230 ton per machine zijn wij uitgerust voor zowel kleine als grote onderdelen, dunne precisieplaatjes én zware constructieve toepassingen.
Wat wij bieden:
- Precisie zetwerk in RVS, staal, aluminium, cortenstaal en andere materialen
- Zetlengte tot 4200 mm voor grote onderdelen die elders niet passen
- Combinatie van lasersnijden, zetten en lassen onder één dak
- Maatwerk voor enkelstuks en kleine series, inclusief complexe meervoudige kantbewerkingen
- Meedenken over maakbaarheid en optimalisatie van jouw ontwerp
- Mogelijkheid tot transport en plaatsing indien gewenst
Heb je een tekening klaar of wil je eerst overleggen over de mogelijkheden? Neem contact met ons op en we denken graag met je mee.