
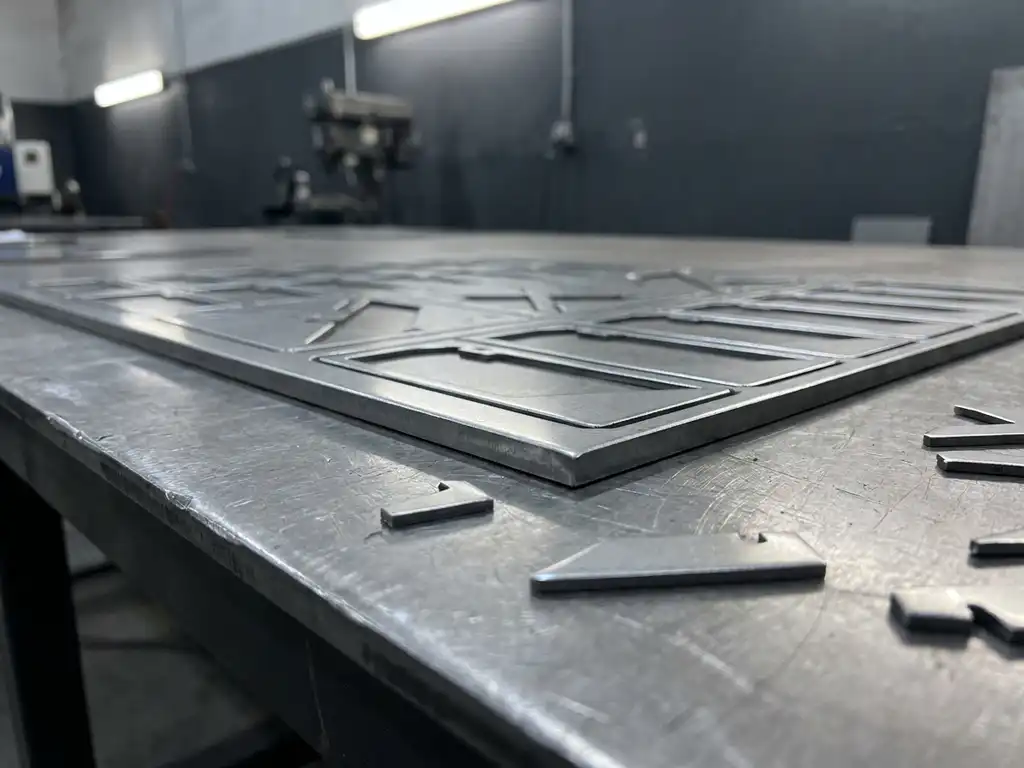
RVS op maat laten kanten doe je door de plaat op een CNC-kantbank te plaatsen, waarna een stempel de plaat met hoge precisie over een matrijs buigt tot de gewenste hoek. Het resultaat is een scherpe, maatnauwkeurige plooi die zonder verdere bewerking direct functioneel of decoratief inzetbaar is. In dit artikel beantwoorden we de meest gestelde vragen over het kanten van RVS.
Wat gebeurt er met RVS tijdens het kantproces?
Tijdens het kanten van RVS drukt een stempel de plaat in een V-vormige matrijs, waardoor het materiaal plastisch vervormt langs een rechte lijn. De buitenzijde van de plooi rekt iets uit, de binnenzijde wordt samengedrukt. Dit proces heet buigen of zetten en bepaalt direct de uiteindelijke hoek en radius van het eindproduct.
Wat RVS bijzonder maakt ten opzichte van gewoon constructiestaal, is de hogere veerkracht van het materiaal. RVS heeft een grotere terugvering na het buigen, wat betekent dat de machine verder moet buigen dan de gewenste eindhoek om die hoek uiteindelijk te bereiken. Een ervaren operator of een goed geprogrammeerde CNC-kantbank houdt hier automatisch rekening mee. Zonder correctie voor terugvering klopt de hoek simpelweg niet.
Daarnaast wordt RVS harder naarmate het meer bewerkt wordt, een eigenschap die werkverharding heet. Bij meervoudige kantbewerkingen op hetzelfde stuk materiaal moet hier rekening mee worden gehouden om scheuren of ongewenste vervorming te voorkomen.
Welke kantradius is mogelijk bij RVS plaatwerk?
De minimale binnenradius bij het kanten van RVS bedraagt doorgaans 1 tot 1,5 maal de plaatdikte. Voor een plaat van 2 mm betekent dit een minimale binnenradius van ongeveer 2 tot 3 mm. Een kleinere radius vergroot het risico op scheuren aan de buitenzijde van de plooi, zeker bij austenitisch RVS.
De exacte minimumradius hangt af van drie factoren: de plaatdikte, de materiaalsoort en de richting van de walsrichting van de plaat. Kanten dwars op de walsrichting geeft meer flexibiliteit dan kanten parallel daaraan. Bij dunnere platen, zoals 1 of 1,5 mm, zijn kleinere radii haalbaar. Bij dikkere platen van 6 mm of meer moet de radius navenant groter zijn om materiaalbeschadiging te vermijden.
Voor esthetische toepassingen, zoals gevelbekleding of meubilair van RVS, is een grotere radius soms bewust gewenst voor een zachter, afgerond uiterlijk. In dat geval kan de matrijs worden aangepast om een grotere binnenradius te realiseren.
Wat is het verschil tussen RVS 304 en 316 bij het kanten?
RVS 304 en RVS 316 gedragen zich tijdens het kanten nagenoeg gelijk, maar er zijn kleine verschillen in stijfheid en terugvering. RVS 316 bevat molybdeen, waardoor het iets harder en minder goed vervormbaar is dan 304. In de praktijk betekent dit dat de programmaparameters voor 316 iets anders worden ingesteld.
Voor de meeste standaard kantbewerkingen merk je dit verschil nauwelijks als eindgebruiker. Beide soorten vereisen dezelfde basisaanpak: correctie voor terugvering, aandacht voor de walsrichting en gebruik van de juiste matrijs. Het wordt relevanter bij complexe meervoudige kantbewerkingen of bij zeer kleine toleranties, waarbij zelfs kleine materiaaleigenschappen het eindresultaat beïnvloeden.
De keuze tussen 304 en 316 wordt doorgaans bepaald door de toepassing, niet door de bewerkbaarheid. RVS 316 wordt ingezet waar hogere corrosiebestendigheid nodig is, zoals in de voedingsmiddelenindustrie of maritieme omgevingen. RVS 304 is de meest gangbare keuze voor constructieve en architectonische toepassingen.
Hoe nauwkeurig kan RVS gekant worden?
Met moderne CNC-kantbanken is een hoekafwijking van plus of min 0,1 tot 0,5 graden haalbaar, afhankelijk van de plaatdikte, de geometrie van het product en de kwaliteit van de machine. Dimensionale toleranties van plus of min 0,1 tot 0,3 mm zijn bij precisiekanten van RVS realistisch.
De nauwkeurigheid wordt bepaald door meerdere factoren: de kwaliteit van de CNC-aansturing, de staat van de gereedschappen, de consistentie van de plaatdikte en de mate van terugvering. Bij lange platen, zoals producten van 3000 mm of meer, speelt ook de doorbuiging van de kantbalk een rol. Geavanceerde kantbanken compenseren dit automatisch via bombeercorrectie.
Hoekcontrole tijdens de productie, waarbij de hoek na elke kant gemeten wordt en het programma bijgestuurd wordt, verhoogt de nauwkeurigheid verder. Dit is vooral relevant bij series waarbij elk onderdeel identiek moet zijn.
Wat moet je aanleveren om RVS op maat te laten kanten?
Om RVS efficiënt op maat te laten kanten, lever je bij voorkeur een technische tekening aan in DXF- of STEP-formaat, met daarin de ontvouwde plaatmaten, de gewenste kanthoeken, de kantrichtingen en de plaatdikte. Hoe vollediger de aanlevering, hoe sneller en nauwkeuriger de productie kan starten.
De volgende informatie is essentieel voor een goede offerte en uitvoering:
- Materiaalsoort en plaatdikte (bijvoorbeeld RVS 304, 2 mm)
- Gewenste hoeken en kantrichtingen (boven of onder)
- Toleranties die van toepassing zijn op het eindproduct
- Oppervlakteafwerking of bescherming die behouden moet blijven
- Aantallen en eventuele leverdeadlines
Als je geen technische tekening hebt maar wel een schets of een bestaand product als voorbeeld, is dat in veel gevallen ook een goed startpunt. Een ervaren kantbedrijf kan op basis van een maatstaat of een fysiek monster vaak al aan de slag.
Kan RVS kanten gecombineerd worden met lasersnijden en lassen?
Ja, RVS kanten wordt in de praktijk vrijwel altijd gecombineerd met lasersnijden en lassen. Lasersnijden levert de ontvouwde plaat op maat aan, het kanten brengt de gewenste geometrie aan, en lassen verbindt de onderdelen tot een compleet product. Samen vormen deze drie bewerkingen het hart van modern plaatwerk.
De combinatie van alle drie bewerkingen onder één dak heeft grote voordelen. Er is geen transporttijd of communicatieverlies tussen verschillende toeleveranciers, de toleranties worden op elkaar afgestemd en de doorlooptijd is korter. Zeker bij complexe producten met meerdere kantbewerkingen en lasverbindingen maakt dit een significant verschil in kwaliteit en snelheid.
Voor producten waarbij ook oppervlaktebehandeling, zoals poedercoaten of elektropoleren, nodig is, kan dit als vervolgstap worden ingepland nadat het kanten en lassen is afgerond.
Hoe wij helpen met RVS kanten op maat
Bij Smolenaers verzorgen wij het kanten van RVS met drie volledig CNC-gestuurde Trumpf kantbanken, elk met een zetlengte van 4200 mm en een capaciteit van 230 ton. Daarmee kunnen wij ook grote en complexe RVS-onderdelen nauwkeurig kanten, inclusief meervoudige kantbewerkingen met strakke toleranties.
Wat wij bieden:
- Kanten van RVS in diverse kwaliteiten, waaronder 304 en 316
- Plaatdiktes van 1 mm tot en met zwaarder constructiemateriaal
- Combinatie van lasersnijden, kanten en lassen onder één dak
- Maatwerk voor enkelstuks, kleine series en complexe geometrieën
- Snelle doorlooptijd door geïntegreerde productie
Heb je een tekening, schets of vraag over jouw RVS-project? Neem contact op en wij denken graag met je mee over de beste aanpak.