
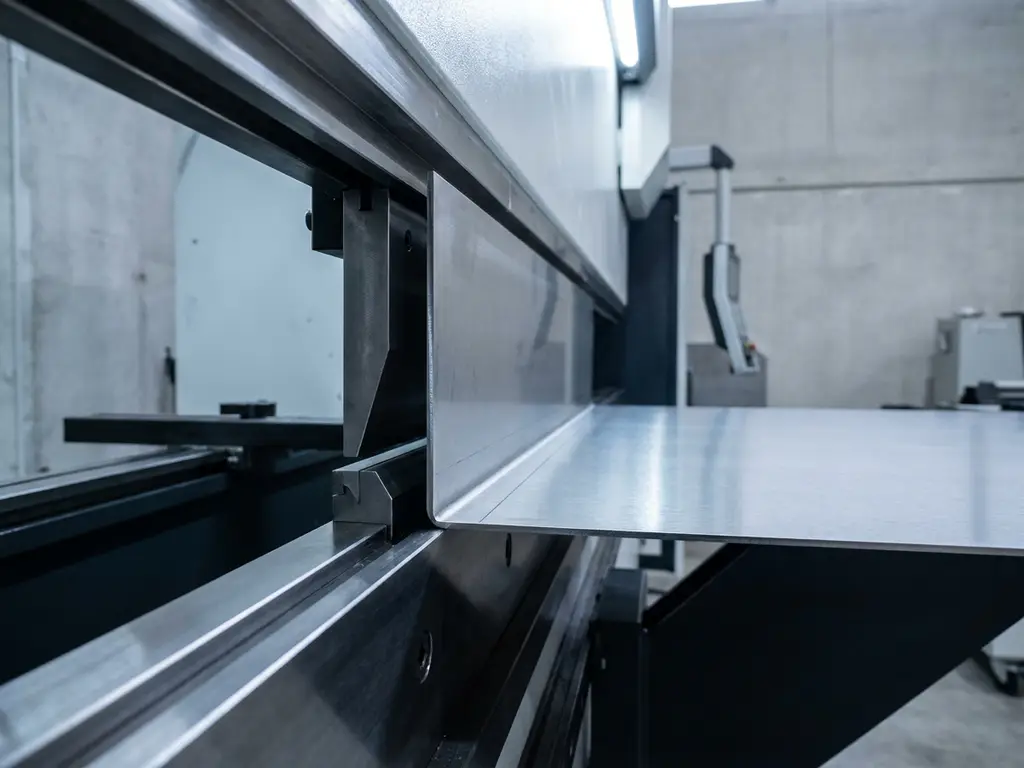
Plaatwerk kanten doe je door een metalen plaat in een kantbank te plaatsen en met een stempel en matrijs langs een rechte lijn te buigen tot de gewenste hoek. Het proces vereist de juiste gereedschappen, materiaalkennis en berekening van de terugvering om een nauwkeurig eindresultaat te bereiken. In dit artikel beantwoorden we de meest gestelde vragen over het kanten van plaatwerk, van de basisstappen tot het moment waarop uitbesteden slim is.
Wat zijn de stappen bij het kanten van plaatwerk?
Het kanten van plaatwerk verloopt in een vaste volgorde: tekening uitlezen, kantprogramma opstellen, materiaal positioneren in de kantbank, de buiging uitvoeren en het resultaat controleren op hoek en maat. Elke stap vraagt aandacht, omdat een fout vroeg in het proces doorwerkt in alle volgende kanten.
De praktische stappen zien er als volgt uit:
- Tekening analyseren: Bepaal de volgorde van de kanten. Kanten die later onbereikbaar worden, moeten als eerste gezet worden.
- Kantprogramma instellen: Voer de materiaaleigenschappen, dikte en gewenste hoeken in het CNC-programma in.
- Gereedschap selecteren: Kies de juiste stempel en matrijs op basis van plaatdikte en kantradius.
- Terugvering compenseren: Metaal veert na het buigen enigszins terug. De kantbank buigt iets verder dan de doelhoek om dit te corrigeren.
- Uitvoeren en meten: Zet de kant, meet de hoek met een hoekmeter of via de CNC-terugkoppeling, en pas indien nodig bij.
Bij meervoudige kanten is de volgorde bepalend voor het succes. Een ervaren kantbankoperator denkt de volgorde van tevoren door om te voorkomen dat het plaatdeel halverwege het proces niet meer in de machine past.
Welke materialen zijn geschikt om te kanten?
De meeste metalen platen zijn geschikt om te kanten, waaronder staal, roestvaststaal (RVS), aluminium, cortenstaal, messing en koper. De geschiktheid hangt af van de buigbaarheid van het materiaal, de dikte en de gewenste kantradius. Brosse of zeer harde legeringen vragen extra aandacht om scheuren te voorkomen.
Elk materiaal gedraagt zich anders onder druk:
- Staal: Goed kantbaar in een breed diktebereik, relatief voorspelbare terugvering.
- RVS: Veert meer terug dan staal en vraagt hogere kantdruk. Oppervlakbescherming tijdens het kanten is belangrijk om krassen te voorkomen.
- Aluminium: Zacht en goed vervormbaar, maar gevoeliger voor scheuren bij kleine radii of hoge hardheidsgraden.
- Cortenstaal: Vergelijkbaar met staal, maar de weerlaag vraagt soms extra aandacht bij afwerking.
- Messing en koper: Goed kantbaar in dunne diktes, worden vaak gebruikt voor decoratieve of elektrische toepassingen.
De plaatdikte bepaalt mede welke kantbank en welk gereedschap nodig zijn. Dikker materiaal vereist meer tonnage en een grotere matrijsopening.
Wat is het verschil tussen kanten en walsen?
Kanten en walsen zijn beide vervormingstechnieken voor plaatwerk, maar ze produceren fundamenteel verschillende vormen. Bij kanten ontstaat een scherpe rechte buiging langs één lijn. Bij walsen wordt een plaat geleidelijk over zijn volledige lengte gebogen tot een gebogen of ronde vorm, zoals een cilinder of conus.
Het verschil in eindresultaat maakt de keuze duidelijk:
- Kanten: Geschikt voor hoeken, profielen, bakken en frames. Het resultaat heeft vlakke segmenten verbonden door een buiglijn.
- Walsen: Geschikt voor ronde of gebogen vormen zoals buizen, tanks, kokers en architectonische boogvormen. Het resultaat heeft een doorlopende kromming zonder rechte vlakken.
Sommige constructies combineren beide technieken. Een rechthoekige bak kan gekant zijn, terwijl een cilindrische behuizing gewalst wordt. Complexe producten vereisen soms een combinatie van walsen, kanten en lassen binnen één productieproces.
Waarom scheurt of vervormt plaatwerk tijdens het kanten?
Scheuren en vervorming tijdens het kanten ontstaan door een te kleine buigradius, verkeerde materiaalkeuze of een kantrichting die haaks op de walsrichting van het materiaal loopt. Ook beschadigd of onjuist gereedschap kan leiden tot ongewenste vervormingen in het eindproduct.
De meest voorkomende oorzaken zijn:
- Te kleine innerlijke radius: Als de radius kleiner is dan de aanbevolen minimumwaarde voor het materiaal, trekt de buitenzijde van de buiging te ver uit en scheurt de vezel.
- Verkeerde kantrichting: Metaalplaat heeft een walsrichting. Kanten parallel aan de walsrichting verhoogt het risico op scheuren. Kanten dwars op de walsrichting geeft doorgaans een betere uitkomst.
- Materiaalvermoeidheid of beschadigingen: Kerven, krassen of lasnaden in de buiglijn verzwakken het materiaal lokaal.
- Onjuiste matrijsopening: Een te kleine matrijsopening geeft te veel wrijving en druk, wat vervorming veroorzaakt buiten de buiglijn.
Bij twijfel over de haalbaarheid van een bepaalde radius of dikte is het verstandig vooraf een proefstuk te kanten. Zo voorkom je materiaalverlies en herwerk bij complexere series.
Hoeveel kanten kan een plaatdeel maximaal hebben?
Er is geen vaste maximumlimiet voor het aantal kanten in een plaatdeel, maar in de praktijk wordt de uitvoerbaarheid bepaald door de geometrie van het onderdeel en de bereikbaarheid voor de kantbank. Zodra eerder gezette kanten de plaat belemmeren om opnieuw in de machine te passen, is de grens bereikt.
Twee factoren bepalen hoeveel kanten haalbaar zijn:
- Toegankelijkheid: Elke nieuwe kant vereist dat de plaat vrij in de kantbank kan worden geplaatst. Bij diepe bakvormen of gesloten profielen raken de eerder gezette kanten snel in de weg.
- Volgorde van kanten: Een slimme kantvolgorde maakt meer kanten mogelijk. Complexe onderdelen worden in de juiste volgorde geprogrammeerd zodat elke stap de volgende niet blokkeert.
In de praktijk zijn plaatdelen met vier tot acht kanten goed uitvoerbaar. Onderdelen met meer kanten zijn mogelijk, maar vragen een nauwkeurige procesbepaling en soms speciale gereedschappen zoals zwanenhalsgereedschap om in smalle ruimtes te kunnen werken. Meer informatie over de technische mogelijkheden van het kanten van plaatwerk helpt bij het inschatten van de haalbaarheid van een ontwerp.
Wanneer is uitbesteden van plaatwerk kanten de beste keuze?
Uitbesteden van plaatwerk kanten is de beste keuze wanneer de benodigde kantlengte, het tonnage of de nauwkeurigheid de eigen capaciteit overstijgen, of wanneer het om kleine series en enkelstuks gaat waarbij investeren in eigen machines niet rendabel is. Ook bij complexe meervoudige kanten in speciale materialen is specialistische kennis doorslaggevend.
Concrete situaties waarin uitbesteden verstandig is:
- De benodigde kantlengte is groter dan de beschikbare machine (bijvoorbeeld meer dan 3000 mm).
- Het materiaal is dik, zwaar of bijzonder (zoals RVS of cortenstaal) en vereist hoog tonnage.
- Het ontwerp bevat veel kanten in een complexe volgorde die specifieke programmeervaardigheid vraagt.
- De toleranties zijn nauw en vereisen CNC-gestuurde hoekcontrole met terugkoppeling.
- Het gaat om een eenmalig of laagvolume project waarbij eigen machineopstelling niet loont.
Uitbesteden aan een gespecialiseerde partij geeft toegang tot geavanceerde machines en ervaring die intern niet beschikbaar zijn, zonder de vaste kosten van eigen machinecapaciteit.
Hoe Smolenaers helpt met het kanten van plaatwerk
Wij voeren precisiekantwerk uit op drie volledig CNC-gestuurde Trumpf V5230 kantbanken met een kantlengte van 4200 mm en een zettonnage van 230 ton per machine. Daarmee kunnen wij grote, dikke en complexe plaatdelen kanten die buiten het bereik van veel andere aanbieders vallen. Onze expertise omvat onder andere:
- Meervoudige kantbewerkingen in de juiste volgorde voor complexe onderdelen
- Kanten in diverse materialen: staal, RVS, aluminium, cortenstaal, messing en koper
- Nauwkeurige hoekcontrole via CNC-aansturing voor strakke toleranties
- Enkelstuks en kleine series die elders vaak worden afgewezen
- Combinatie van kanten met lasersnijden, walsen en lassen binnen één productieproces
Of het nu gaat om een functioneel industrieel onderdeel of een architectonisch detail, wij denken actief mee over de haalbaarheid en de beste aanpak. Neem contact op met Smolenaers en bespreek uw project direct met onze specialisten.