
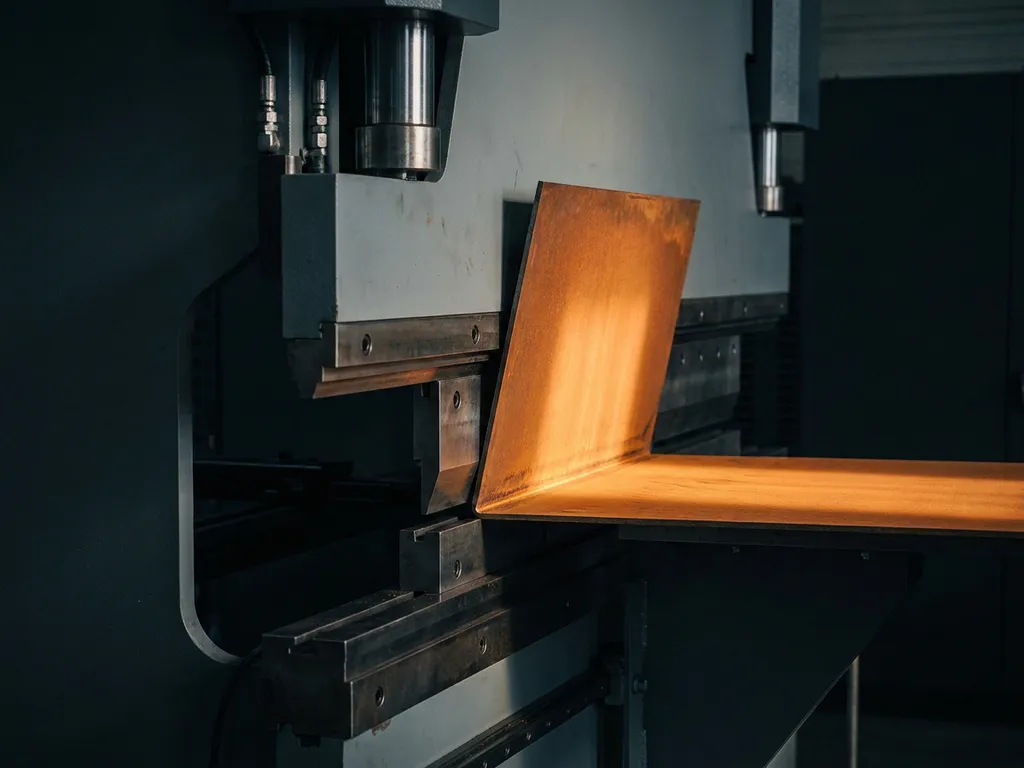
Cortenstaal kanten doe je met dezelfde kantbanktechniek als gewoon constructiestaal, maar je moet rekening houden met een hogere vloeispanning en sterkere terugvering. Dat betekent: een ruimere minimale binnenradius aanhouden, de kantbankinstelling corrigeren voor springback, en scherp gereedschap gebruiken om de oxidelaag niet te beschadigen op een manier die later problemen geeft. In dit artikel beantwoorden we de meest gestelde vragen over het kanten van cortenstaal, van materiaalgedrag tot praktische instellingen.
Wat maakt cortenstaal moeilijker te kanten dan normaal staal?
Cortenstaal heeft een hogere vloeispanning dan standaard constructiestaal zoals S235. Door die hogere sterkte verzet het materiaal zich meer tegen plastische vervorming, wat resulteert in sterkere terugvering na het kanten. Bovendien is de oxidelaag op voorgepatineerd cortenstaal bros, waardoor scheurtjes in de buitenradius kunnen ontstaan als de buigradius te klein is.
Cortenstaal valt in de categorie hogesterktestaal. De meest gebruikte kwaliteit, S355J2W of S355J0WP, heeft een vloeispanning van ongeveer 355 N/mm² tegenover 235 N/mm² voor S235. Dat verschil van ruim 50 procent zorgt ervoor dat de kantbank harder moet werken om dezelfde hoek te bereiken. Tegelijkertijd wil het materiaal na het loslaten van het gereedschap sterker terugveren naar zijn oorspronkelijke positie.
Een tweede aandachtspunt is de plaatdikte. Cortenstaal wordt in architectonische en industriële toepassingen vaak gebruikt in dikkere platen, wat de kantdruk verder verhoogt. Wie gewend is aan het kanten van dunne RVS- of aluminiumplaten, merkt direct dat cortenstaal een ander materiaalgevoel heeft.
Welke minimale binnenradius moet ik aanhouden bij cortenstaal?
Voor cortenstaal geldt als vuistregel een minimale binnenradius van 1,5 tot 2 keer de plaatdikte. Bij een plaat van 4 mm betekent dat een binnenradius van minimaal 6 tot 8 mm. Ga je onder die grens, dan neemt de kans op scheurtjes in de buitenradius sterk toe, zeker bij voorgepatineerd of al licht verroest materiaal.
Deze richtlijn is strenger dan bij normaal constructiestaal, waarbij je bij S235 vaak wegkomt met een binnenradius gelijk aan de plaatdikte. De hogere sterkte en de lagere ductiliteit van cortenstaal vragen om meer voorzichtigheid. Bij materiaal dat al een roestlaag heeft gevormd, is de buitenste zone extra kwetsbaar voor trekspanningen tijdens het buigen.
Wil je toch een scherpe kanthoek realiseren om esthetische redenen, dan is het verstandig om een proefstuk te buigen en de buitenradius visueel te inspecteren op haarscheurtjes voordat je de volledige serie uitvoert. Bij constructieve toepassingen kunnen zulke scheurtjes de corrosieweerstand lokaal aantasten.
Hoe compenseer ik de terugvering bij het kanten van cortenstaal?
Terugvering bij cortenstaal compenseer je door de programmahoek in de CNC-kantbank iets verder door te zetten dan de gewenste eindhoek. Afhankelijk van de plaatdikte, de matrijsopening en het materiaal bedraagt de springback bij cortenstaal doorgaans 2 tot 5 graden meer dan bij S235. Die extra hoek moet je vooraf inprogrammeren of via een proefstuk bepalen.
De meest betrouwbare methode is hoekgestuurde correctie via een kantbank met ingebouwde hoekmeetsystemen. Zo’n systeem meet de werkelijke hoek tijdens het buigen en corrigeert automatisch voor terugvering. Zonder hoekcontrole werk je met ervaringswaarden, wat bij kleine series of enkelstuks minder voorspelbaar is.
Praktische stappen voor terugveringcompensatie:
- Bepaal de verwachte springback op basis van materiaaldikte en matrijsopening via een proefbuiging
- Stel de programmahoek in op de gewenste hoek plus de gemeten terugvering
- Gebruik bij voorkeur een V-matrijsopening van 6 tot 8 keer de plaatdikte voor een goede balans tussen druk en terugvering
- Meet na elke eerste buiging de werkelijke hoek en pas de instelling aan voor de rest van de serie
Welke gereedschappen en kantbankinstellingen zijn geschikt voor cortenstaal?
Voor het kanten van cortenstaal gebruik je scherpe, geharde stempelgereedschappen met een straalradius die aansluit op de gewenste binnenradius. Een V-matrijs met een opening van 6 tot 8 keer de plaatdikte is de meest gebruikte instelling. Zorg dat gereedschappen vrij zijn van beschadigingen, want beschadigd gereedschap kan ongewenste afdrukken achterlaten in het cortenstaaloppervlak.
Cortenstaal vereist hogere kantdrukken dan S235. Controleer altijd of de benodigde tonnage binnen de capaciteit van je kantbank valt. Voor langere buiglijnen is een machine met voldoende zetlengte en tonnage onmisbaar om doorzak in het midden van de buiglijn te voorkomen.
Aanvullende aandachtspunten voor gereedschap en instellingen:
- Gebruik beschermfolie of nylonstrips op de matrijs als de oppervlakteafwerking kritisch is
- Kies voor een radiusstempel in plaats van een scherpe stempel bij dunner materiaal om scheurtjes te vermijden
- Stel de achterste aanslag nauwkeurig in, want maatafwijkingen in cortenstaal zijn moeilijker te corrigeren na het kanten
- Houd rekening met plaatdikte-toleranties: cortenstaal kan iets meer variëren dan koudgewalst staal, wat de hoek beïnvloedt
Meer algemene achtergrond over het kanten van metaal helpt je de basisprincipes scherp te houden bij het werken met bijzondere materialen zoals cortenstaal.
Wat gebeurt er met de roestlaag van cortenstaal na het kanten?
Na het kanten van cortenstaal breekt de bestaande roestlaag op de buitenradius open. Dit is normaal en hoeft geen probleem te zijn. Het blootgelegde staaloppervlak vormt bij blootstelling aan vocht en zuurstof vanzelf een nieuwe beschermende patinalaag. Wel is het verstandig om de gekante zone na verwerking niet te behandelen met afdichtmiddelen die de patinavorming blokkeren.
Bij voorgepatineerd cortenstaal, waarbij de roestlaag al volledig is gevormd, zijn de scheurtjes in de buitenradius zichtbaarder. Esthetisch kan dit storend zijn, afhankelijk van de toepassing. In architectonische projecten is het daarom gebruikelijk om de minimale binnenradius ruimer te nemen dan technisch noodzakelijk, zodat de laag minder sterk scheurt.
Onbehandeld cortenstaal dat na het kanten buiten wordt geplaatst, herstelt zichzelf op de gekante zones binnen enkele maanden. In overdekte of droge omgevingen duurt dat herstelproces langer. Zorg bij constructieve toepassingen dat de gekante zones niet langdurig in stilstaand water staan, want dat vertraagt de patinavorming en kan plaatselijke corrosie veroorzaken.
Wanneer is uitbesteden aan een specialist de beste keuze?
Uitbesteden aan een specialist is de beste keuze wanneer de plaatdikte, de serie-omvang of de maattoleranties buiten het bereik van je eigen machinepark vallen. Ook bij enkelstuks met complexe meervoudige kanten, lange buiglijnen van meer dan 2 meter, of materialen die al een roestlaag hebben, zijn gespecialiseerde apparatuur en ervaring bepalend voor het eindresultaat.
Veel bedrijven beschikken over kantbanken die geschikt zijn voor standaard constructiestaal, maar bij cortenstaal spelen hogere kantdrukken, nauwkeurige hoekcontrole en de juiste gereedschapskeuze een grotere rol. Een fout in de instelling kost bij cortenstaal meer dan bij S235, omdat het materiaal duurder is en de roestlaag niet eenvoudig te herstellen is.
Praktische situaties waarin uitbesteden verstandig is:
- Buiglijnen langer dan 2 tot 3 meter waarbij doorzak een risico is
- Complexe producten met meerdere kanten op nauwkeurige maat
- Dik cortenstaal van 8 mm en meer waarbij de benodigde tonnage hoog is
- Architectonische of kunsttoepassingen waarbij de oppervlakteafwerking kritisch is
- Kleine series of enkelstuks waarbij het instellen van de eigen machine niet rendabel is
Hoe Smolenaers helpt met het kanten van cortenstaal
Wij kanten cortenstaal dagelijks, van enkelstuks architectonische elementen tot complexe industriële constructies. Met drie Trumpf kantbanken met een zetlengte van 4200 mm en 230 ton capaciteit per machine beschikken wij over de apparatuur om ook grote en dikke cortenstaalplaten nauwkeurig te kanten. Onze CNC-gestuurde machines met hoekcontrole compenseren automatisch voor terugvering, wat resulteert in consistente hoeken, ook bij hogesterktestaal.
Wat wij bieden voor het kanten van cortenstaal:
- Kanten van cortenstaal in diverse diktes, ook in grotere formaten dan gangbaar in de markt
- Nauwkeurige hoekcontrole via volledig CNC-gestuurde kantbanken
- Ervaring met zowel onbehandeld als voorgepatineerd cortenstaal
- Combinatie van lasersnijden, kanten en lassen onder één dak voor complete producten
- Maatwerk voor enkelstuks en kleine series, ook bij complexe meervoudige kanten
Heb je een project waarbij cortenstaal nauwkeurig gekant moet worden? Neem contact op met Smolenaers en leg ons je tekening of vraagstuk voor. Wij denken graag mee over de beste aanpak.